Iluzja statycznego planu: Dlaczego arkusz kalkulacyjny paraliżuje halę produkcyjną
Dla wielu dyrektorów operacyjnych w przedsiębiorstwach zatrudniających od 50 do 250 pracowników poranny widok hali produkcyjnej przypomina gaszenie pożarów. W teorii wszystko zostało dopięte na ostatni guzik: planista spędził wczorajsze popołudnie na precyzyjnym układaniu wierszy w arkuszu kalkulacyjnym. W praktyce ten pieczołowicie przygotowany harmonogram dezaktualizuje się zaledwie kilkadziesiąt minut po rozpoczęciu pierwszej zmiany roboczej.
Arkusz kalkulacyjny ze swej natury jest narzędziem statycznym, podczas gdy hala produkcyjna funkcjonuje jako żywy, dynamiczny organizm. Wystarczy niespodziewana mikroawaria gniazda obróbczego, absencja kluczowego operatora czy opóźniona dostawa komponentów, aby powstało zjawisko tak zwanego martwego planu. Plik Excela nie reaguje na te zmienne w czasie rzeczywistym, generując fałszywe poczucie kontroli i wprowadzając chaos decyzyjny.
Najbardziej dotkliwym problemem pozostaje jednak brak sprzężenia zwrotnego z magazynem. Brygadziści rutynowo uruchamiają zlecenia produkcyjne bez pełnego pokrycia materiałowego, wierząc danym z wczorajszego zestawienia. Skutki są natychmiastowe i kosztowne:
- Rozpoczęty montaż zostaje nagle przerwany z powodu braku z pozoru błahego elementu złącznego.
- Kolejki detali w toku (WIP) blokują ciągi komunikacyjne, zamrażając kapitał obrotowy firmy.
- Przezbrojenia maszyn wykonywane są przedwcześnie, drastycznie obniżając wskaźnik OEE.
Ukrytym kosztem tego modelu jest gigantyczne marnotrawstwo czasu wykwalifikowanej kadry. Zamiast optymalizować wąskie gardła, planiści i kierownicy produkcji spędzają po 2-3 godziny dziennie na telefonach, ręcznym weryfikowaniu stanów na regałach i nerwowym przepisywaniu formuł. Taka metoda zarządzania paraliżuje skalowalność całego przedsiębiorstwa.
Powiązany moduł ProcessApp: Harmonogramowanie produkcji.
Dynamiczny wykres Gantta powiązany z magazynem: Architektura pojedynczego źródła prawdy
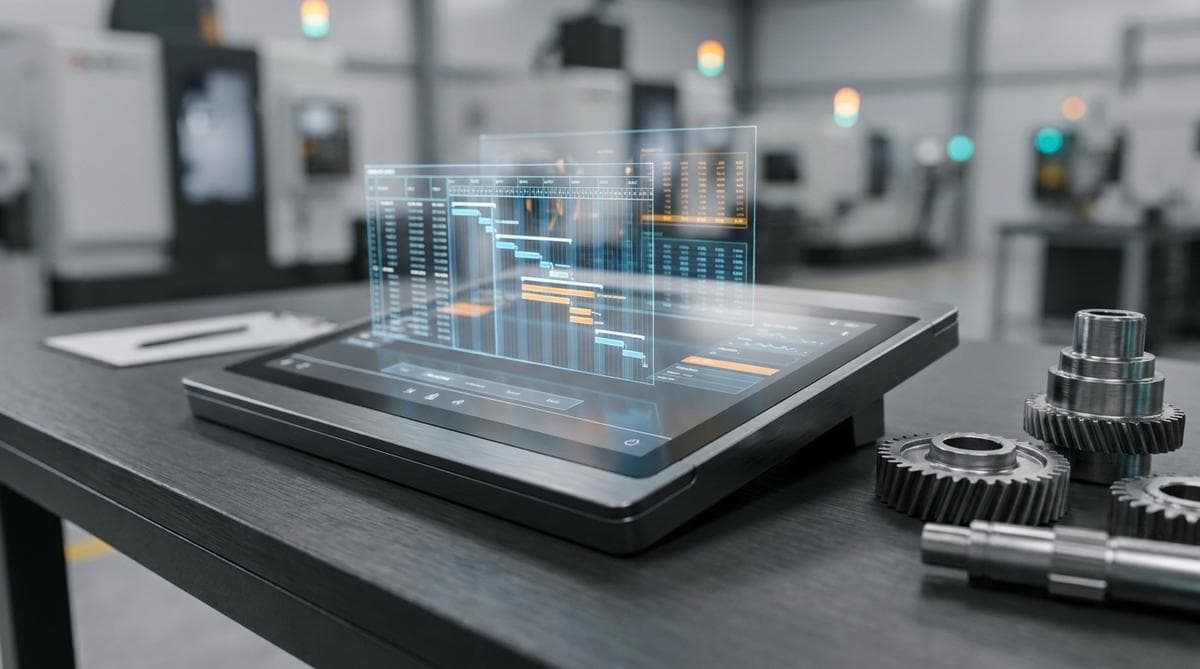
Tradycyjne podejście do harmonogramowania zakłada, że planista układa zadania w odizolowanym środowisku, a weryfikacja zasobów następuje dopiero w momencie fizycznego pobrania surowców. Wdrożenie zintegrowanego ekosystemu opartego na jednej relacyjnej bazie danych eliminuje tę lukę informacyjną. Dynamiczny wykres Gantta przestaje być jedynie pasywnym rysunkiem osi czasu, stając się interaktywnym panelem decyzyjnym spiętym bezpośrednio ze strukturą BOM (Bill of Materials) oraz modułem WMS.
Mechanizm dwukierunkowej synchronizacji: harmonogram a rezerwacje
Kluczem do niezawodności operacyjnej jest mechanizm twardych rezerwacji dynamicznych. W momencie naniesienia zlecenia na wykres Gantta, system automatycznie odpytuje stany magazynowe w czasie rzeczywistym. Jeśli zapotrzebowanie materiałowe nie ma pokrycia w bilansie dostępnych surowców lub potwierdzonych dostawach awizowanych, operacja nie otrzyma statusu gotowości do uruchomienia. Przesunięcie bloku zlecenia metodą drag-and-drop natychmiastowo przelicza terminy rezerwacji dla wszystkich półproduktów, gwarantując, że żadna partia nie zostanie zablokowana przez inne zlecenie o niższym priorytecie.
Wizualizacja zależności technologicznych i prewencja kolizji
Nowoczesny harmonogram wizualizuje wieloetapowe marszruty technologiczne z uwzględnieniem rzeczywistych ograniczeń wydajnościowych poszczególnych gniazd produkcyjnych. Algorytmy systemu na bieżąco monitorują tysiące powiązań między operacjami:
- Kolizje maszynowe: Wykluczenie sytuacji, w której dwa zlecenia wymagające tej samej matrycy lub formy wtryskowej zostają zaplanowane równolegle.
- Zasoby ludzkie: Weryfikacja macierzy kompetencji oraz dostępności obsady operatorskiej na danej zmianie roboczej.
- Bufor technologiczny: Automatyczne uwzględnianie niezbędnych czasów chłodzenia, schnięcia czy sezonowania detali przed kolejną fazą obróbki.
W przypadku wykrycia wąskiego gardła, interaktywny wykres generuje natychmiastowe alerty wizualne, sygnalizując potencjalny przestój na długo przed pojawieniem się problemu na posadzce hali. Dzięki architekturze pojedynczego źródła prawdy kadra zarządzająca zyskuje pełną kontrolę nad przepływem wartości, eliminując kosztowne przestoje i niekontrolowane kolejki WIP.
Automatyczne bilansowanie zapotrzebowania materiałowego (MRP) bez silosów
Tradycyjne planowanie zapotrzebowania materiałowego w oderwaniu od bieżącego harmonogramu przypomina nawigację z opóźnionym kompasem. W klasycznym modelu silosowym dział zaopatrzenia bazuje na okresowych raportach z arkuszy kalkulacyjnych, które nie uwzględniają dynamicznych przesunięć na linii produkcyjnej. W efekcie powstaje zjawisko asynchronicznych zamówień: surowce docierają zbyt późno, paraliżując montaż, lub zbyt wcześnie, zamrażając kapitał obrotowy w nadmiarowych zapasach buforowych.
Kaskadowe przeliczanie struktur BOM w oparciu o aktualny harmonogram
Prawdziwa efektywność operacyjna zaczyna się w momencie, gdy system automatycznie przelicza wielopoziomowe struktury wyrobów (BOM) bezpośrednio w odniesieniu do osi czasu na wykresie Gantta. Każda modyfikacja sekwencji zleceń wywołuje natychmiastowe, kaskadowe przeliczenie zapotrzebowania brutto na netto na poziomie poszczególnych komponentów i półproduktów. Algorytm w ułamku sekundy zestawia wymagane ilości z aktualnymi stanami magazynowymi, zamówieniami w toku oraz potwierdzonymi terminami dostaw od dostawców (Lead Time).
Likwidacja zjawiska kanibalizacji surowców
W środowisku wielu nakładających się zleceń produkcyjnych brak zintegrowanego silnika MRP prowadzi do powszechnego problemu, jakim jest kanibalizacja surowców. Zlecenie o niższym priorytecie lub zaplanowane na późniejszy termin potrafi fizycznie „podkraść” wspólny komponent krytyczny, uniemożliwiając terminową realizację strategicznego zamówienia dla kluczowego kontrahenta. Zintegrowana baza danych wprowadza bezwzględną hierarchię:
- Dynamiczne alokacje twarde: Komponenty są sztywno przypisywane do konkretnych operacji technologicznych w ściśle określonym oknie czasowym.
- Priorytetyzacja zleceń: System uniemożliwia pobranie materiału przez brygadę roboczą, jeśli naruszyłoby to rezerwację dla zlecenia nadrzędnego.
- Symulacja scenariuszy: Planista otrzymuje natychmiastowe ostrzeżenie o brakach materiałowych przed zatwierdzeniem nowego terminu realizacji.
Optymalizacja poziomu zapasów bezpieczeństwa bez ryzyka przestoju
Eliminacja bariery informacyjnej między zaopatrzeniem a planowaniem pozwala drastycznie zredukować sztucznie pompowane bufory bezpieczeństwa. Zamiast utrzymywać wysokie stany magazynowe „na wszelki wypadek”, przedsiębiorstwo może przejść na precyzyjny model dostaw Just-in-Time oparty na twardych danych operacyjnych. W rezultacie średniej wielkości producent maszyn czy komponentów przemysłowych obniża koszty magazynowania nawet o kilkanaście procent, zachowując stuprocentową ciągłość pracy gniazd montażowych.
Integracja zleceń produkcyjnych z budżetem operacyjnym i kosztami rzeczywistymi
Dla dyrektora operacyjnego jednym z najbardziej frustrujących zjawisk jest sytuacja, w której zlecenie zrealizowane terminowo i formalnie zamknięte okazuje się na poziomie finansowym całkowicie nierentowne. W tradycyjnym modelu zarządzania opartym na rozproszonych arkuszach kalkulacyjnych analiza rentowności odbywa się w trybie post-mortem – zazwyczaj dopiero po zamknięciu miesiąca przez dział księgowości. Zintegrowana platforma produkcyjna przenosi tę kontrolę bezpośrednio na poziom hali w czasie rzeczywistym, eliminując niebezpieczną lukę informacyjną.

Bieżąca kalkulacja kosztów technicznego wytworzenia (TKW)
Nowoczesny system dla produkcji na bieżąco przelicza techniczny koszt wytworzenia (TKW) w odniesieniu do każdego pojedynczego zlecenia i etapu technologicznego. Zamiast operować na sztywnych, uśrednionych stawkach narzutów, algorytmy platformy rejestrują faktyczne zużycie zasobów wprost ze stanowisk roboczych:
- Rzeczywiste zużycie surowców: Natychmiastowe odnotowanie naddatków materiałowych, odpadu technologicznego oraz strat powstałych podczas rozruchu partii.
- Koszty pracy bezpośredniej: Precyzyjne logowanie czasu pracy operatorów poprzez terminale RCP/MES, uwzględniające stawki bazowe oraz dopłaty za godziny nadliczbowe czy pracę nocną.
- Narzuty maszynowe: Dynamiczne naliczanie amortyzacji oraz kosztów energii na podstawie realnego czasu pracy wrzeciona czy cyklu wtrysku, a nie teoretycznych założeń z marszruty.
Identyfikacja ucieczki marży na etapie gniazd produkcyjnych
Największe odchylenia od budżetu operacyjnego rzadko wynikają ze zmian cen zakupu surowców – ich źródłem jest niemal zawsze nieefektywność operacyjna na hali. Nieprzewidziane przezbrojenie gniazda wynikające z błędu planisty, seria mikroprzestojów wywołana gorszą jakością półproduktu czy konieczność uruchomienia dodatkowej zmiany w sobotę potrafią całkowicie skonsumować planowaną marżę zlecenia.
Gdy harmonogramowanie produkcji jest bezpośrednio powiązane z budżetem, kierownik produkcji widzi wskaźniki KPI w ujęciu finansowym w ułamku sekundy. Odchylenie rzeczywistego czasu cyklu od normy technologicznej natychmiast generuje alert o erozji zysku. Pozwala to na podjęcie natychmiastowych działań korygujących – na przykład przekierowanie zlecenia na alternatywne gniazdo lub renegocjację parametrów partii – zanim straty staną się nieodwracalne.
Czytaj też:
- Wykres Gantta
- Od Excela do wizualizacji: Jak moduł Forecast uwalnia capacity brygad
- APS z AI czy inteligentny MES? Porównanie systemów planowania
Sterowanie halą za pomocą danych: Kluczowe wskaźniki KPI efektywności produkcji
Podejmowanie strategicznych decyzji na hali produkcyjnej w oparciu o przeterminowane dane z arkuszy to prosta droga do spadku rentowności. Gdy dyrektor produkcji analizuje raporty dobowe sporządzone po zakończeniu zmiany, zarządza przeszłością, a nie bieżącym procesem. Prawdziwa transformacja operacyjna zachodzi w chwili, gdy zintegrowany system agreguje 67 wskaźników produkcyjnych bezpośrednio ze stanowisk roboczych, dostarczając syntetyczny obraz wydajności w czasie rzeczywistym.
Synergia OEE i OTIF w jednym środowisku analitycznym
Fundamentem kontroli procesu produkcyjnego pozostaje wskaźnik OEE (Overall Equipment Effectiveness), który w zintegrowanym środowisku zyskuje zupełnie nowy wymiar. Zamiast szacunkowych wartości wpisywanych manualnie przez operatorów, metryka ta bazuje na automatycznym pomiarze dostępności, wydajności oraz jakości wprost z maszyn. Połączenie OEE z parametrem OTIF (On-Time In-Full) pozwala natychmiast zweryfikować, czy mikroprzestoje pojedynczego gniazda obróbczego zagrażają terminowej realizacji kluczowego kontraktu, co umożliwia natychmiastowe przezbrojenie zasobów alternatywnych.
Kontrola kapitału obrotowego: WIP i rotacja zapasów
Precyzyjne zarządzanie halą wymaga ciągłego monitorowania zamrożonego kapitału:
- Śledzenie produkcji w toku (WIP - Work in Progress): Zintegrowany pulpit natychmiast ujawnia nadmierne spiętrzenia detali między operacjami, wskazując ukryte wąskie gardła technologiczne.
- Rotacja zapasów przygniazdowych: Dynamiczne bilansowanie zapobiega zaleganiu komponentów na posadzce, minimalizując ryzyko uszkodzeń mechanicznych i dezaktualizacji partii surowcowych.
Eliminacja manualnych raportów dobowych
Cyfrowe pulpity zarządcze ostatecznie znoszą konieczność tworzenia czasochłonnych, podatnych na błędy arkuszy raportowych. Plant manager otrzymuje dostęp do dynamicznego widoku KPI na dowolnym urządzeniu, widząc odchylenia od normy w ułamku sekundy. Taka architektura skraca czas reakcji na awarie z kilku godzin do paru minut, przekładając surowe dane telemetryczne na natychmiastowe decyzje korygujące i mierzalny wzrost marży operacyjnej.
Scenariusze What-If: Reagowanie na awarie i nagłe zlecenia handlowe
Rzeczywistość na hali produkcyjnej weryfikuje nawet najbardziej dopracowane plany w ciągu zaledwie kilkunastu minut. Nagła awaria kluczowej obrabiarki CNC czy telefon od handlowca z żądaniem natychmiastowego wdrożenia priorytetowego zamówienia typu hot-rush w tradycyjnym modelu oznaczają wielogodzinny paraliż planisty. W środowisku rozproszonych arkuszy próba ręcznego przesunięcia operacji wiąże się z ryzykiem efektu domina: utratą terminów pozostałych zleceń, przestojami gniazd zależnych oraz lawinowym generowaniem kar umownych.
Symulacja obciążenia gniazd w trybie piaskownicy (Sandbox)
Zintegrowane systemy dla produkcji rozwiązują ten problem za pomocą zaawansowanego modelowania scenariuszy What-If. Planista nie musi wprowadzać ryzykownych modyfikacji bezpośrednio na żywym środowisku operacyjnym. Zamiast tego uruchamia cyfrowy poligon doświadczalny, w którym testuje różne warianty decyzji:
- Symulacja awarii gniazda krytycznego: System w ułamku sekundy szacuje spadek przepustowości i identyfikuje wąskie gardła, proponując automatyczne przekierowanie partii detali na alternatywne maszyny o zbliżonych parametrach technologicznych.
- Przeliczenie ścieżki krytycznej: Algorytm natychmiast kalkuluje, które zlecenia w toku mają wystarczający bufor czasowy, aby ustąpić miejsca w kolejce bez generowania opóźnień w dostawie do klienta końcowego.
- Weryfikacja dostępności zasobów: Symulacja bada w jednym kroku obłożenie maszyn, dostępność personelu o wymaganych uprawnieniach oraz rezerwy materiałowe w magazynie.
Automatyczne równoważenie kolejki zleceń i spójność z działem sprzedaży
Zamiast polegać na subiektywnej ocenie, algorytmy automatycznie przestawiają harmonogram w oparciu o reguły priorytetyzacji, zachowując zdefiniowane bufory technologiczne na przezbrojenia. Zmiana jest widoczna natychmiast w całym ekosystemie fabryki, likwidując odwieczny konflikt na linii produkcja–sprzedaż. Handlowiec wprowadzający zapytanie w systemie CRM otrzymuje precyzyjną, realistyczną datę realizacji (CTP – Capable-to-Promise), opartą na aktualnej dynamice parku maszynowego, a nie na optymistycznych szacunkach.
Metodyka przejścia z arkuszy na jednolity ekosystem produkcyjny
Dla zakładu produkcyjnego zatrudniającego od 50 do 250 pracowników porzucenie wieloletnich przyzwyczajeń do arkuszy kalkulacyjnych jest wyzwaniem przede wszystkim organizacyjnym, a dopiero w drugim rzędzie technologicznym. Przejście na zintegrowany system dla produkcji wymaga zdyscyplinowanego planu działania. Chaotyczne wdrożenie grozi paraliżem operacyjnym, opóźnieniami w wysyłkach i naturalnym oporem załogi, która w obliczu problemów natychmiast wróci do prywatnych plików Excel.
Etapowa walidacja i czyszczenie danych technologicznych
Fundamentem transformacji nie jest samo oprogramowanie, lecz jakość wprowadzonych danych podstawowych. Przeniesienie niezweryfikowanych informacji z arkuszy do nowej bazy skutkuje natychmiastową utratą zaufania do generowanych harmonogramów.
- Weryfikacja struktur materiałowych (BOM): Usunięcie zduplikowanych indeksów, ujednolicenie jednostek miar oraz audyt rzeczywistych zamienników surowcowych.
- Urealnienie marszrut produkcyjnych: Zastąpienie historycznych, życzeniowych założeń czasami zweryfikowanymi pomiarami na gniazdach roboczych.
- Standaryzacja czasów przezbrojeń (TPZ): Wprowadzenie realnych matryc przezbrojeń w oparciu o sekwencję zleceń, co stanowi warunek konieczny do budowy wiarygodnego wykresu Gantta.
Ewolucja zamiast podejścia Big Bang
Najczęstszym błędem dyrektorów produkcji jest próba natychmiastowego przełączenia całego zakładu w jeden weekend. Metodyka o wysokiej skuteczności zakłada uruchamianie modułów w ściśle określonej sekwencji. W pierwszej kolejności cyfryzacji podlega magazyn i gospodarka surowcowa, zapewniając bilansowanie zapotrzebowania w oparciu o stany rzeczywiste. Dopiero po ustabilizowaniu tego obszaru uruchamiane jest automatyczne harmonogramowanie produkcji oraz moduły rozliczania kosztów rzeczywistych.
Zaangażowanie operatorów poprzez intuicyjne terminale meldunkowe
Nawet najbardziej zaawansowane algorytmy optymalizacyjne zawiodą, jeśli dane ze stanowisk roboczych będą spływać z opóźnieniem. Kluczowym czynnikiem sukcesu jest wyposażenie hali w proste, dotykowe terminale meldunkowe MES. Operator nie może wypełniać skomplikowanych formularzy – jego rola musi ograniczać się do potwierdzenia rozpoczęcia operacji, zaraportowania partii dobrych sztuk oraz wyboru kodu przestoju jednym kliknięciem. Przejrzysty interfejs eliminuje bariery technologiczne i buduje nawyk rzetelnej rejestracji zdarzeń w czasie rzeczywistym.
Audyt gotowości harmonogramowania i kolejny krok ku cyfryzacji hali
Prowadzenie nowoczesnego zakładu wytwórczego w oparciu o statyczne arkusze kalkulacyjne niesie za sobą bezpośrednie ryzyko utraty kontroli nad marżą, płynnością finansową i terminowością dostaw. Gdy dane dotyczące zamówień, stanów magazynowych, marszrut technologicznych oraz dostępności maszyn spoczywają w odrębnych, niespójnych plikach, dyrektor produkcji nieuchronnie staje się zakładnikiem manualnych aktualizacji. W takim rozproszonym środowisku pojedyncza pomyłka w formule lub opóźniona informacja o braku komponentu wywołuje kosztowny efekt domina na posadzce hali produkcyjnej.
Przejście na planowanie produkcji osadzone w zintegrowanym ekosystemie danych całkowicie zmienia tę dynamikę, przekształcając chaotyczne gaszenie pożarów w przewidywalny proces operacyjny. Zastąpienie arkuszy jedną spójną bazą danych gwarantuje natychmiastowe, mierzalne rezultaty w kluczowych obszarach wykonawczych:
- Drastyczne skrócenie cyklu produkcyjnego: Bieżące powiązanie zleceń technologicznych z faktycznym obłożeniem gniazd eliminuje nieuzasadnione przestoje i mikroprzestoje międzyoperacyjne, co pozwala skrócić całkowity czas przejścia zlecenia (Lead Time) nawet o kilkadziesiąt procent.
- Redukcja zamrożonego kapitału w zapasach: Automatyczne bilansowanie zapotrzebowania materiałowego na poziomie struktury BOM gwarantuje, że surowce i półfabrykaty docierają na gniazda dokładnie wtedy, kiedy są potrzebne, radykalnie zmniejszając bufor produkcji w toku (WIP).
- Pełna terminowość realizacji (OTIF): Dynamiczny wykres Gantta wspierany natychmiastową kalkulacją ścieżki krytycznej pozwala wyeliminować spóźnienia i kary umowne, budując pozycję rynkową wiarygodnego, stabilnego dostawcy.
Świadoma transformacja cyfrowa nie powinna być jednak chaotycznym skokiem na głęboką wodę. Aby wdrożenie nowoczesnego oprogramowania przyniosło zwrot z inwestycji, organizacja musi rzetelnie zdiagnozować swoje wewnętrzne wąskie gardła i stopień dojrzałości procesowej.
Przejście z silosów informacyjnych na jednolity model danych to nie tylko instalacja nowego narzędzia IT, ale przede wszystkim standaryzacja przepływu informacji pomiędzy technologią, zaopatrzeniem a halą produkcyjną.
Właśnie w tym celu przygotowaliśmy praktyczne narzędzie weryfikacyjne: Audyt gotowości planowania produkcji — 12 punktów kontrolnych przed wdrożeniem zintegrowanego harmonogramu. Jest to bezpłatna checklista stworzona specjalnie z myślą o plant managerach i dyrektorach operacyjnych, którzy chcą precyzyjnie ocenić stan swoich procesów. Materiał ten pozwala zweryfikować między innymi stopień standaryzacji marszrut, aktualność normatywów czasowych, spójność integracji stanów magazynowych z CRM oraz gotowość personelu do odejścia od manualnych procedur raportowania.
Zanim podejmiesz decyzję o rewolucji na hali, zobacz, jak nowoczesne zarządzanie produkcją funkcjonuje w dynamicznym, rzeczywistym środowisku przemysłowym. Zachęcamy do obejrzenia naszego wideo demonstracyjnego na platformie YouTube, w którym prezentujemy realne scenariusze: od automatycznego rozplanowania partii detali po natychmiastową symulację przestoju awaryjnego. Zwróć szczególną uwagę na sposób, w jaki system bilansuje bufor czasowy oraz jak intuicyjnie aktualizują się kluczowe wskaźniki KPI w momencie wprowadzania nagłego zlecenia priorytetowego.
Kolejnym, najbardziej efektywnym krokiem jest weryfikacja tych mechanizmów bezpośrednio na specyfice Twojego zakładu produkcyjnego. Zapraszamy na dedykowaną, bezpłatną sesję demonstracyjną systemu Process App. Podczas indywidualnego spotkania nasi eksperci przemysłowi przeanalizują aktualny model planowania w Twojej firmie, wskażą newralgiczne punkty powstawania strat i pokażą, jak zintegrowany harmonogram produkcji pozwala odzyskać pełną kontrolę nad terminowością i rentownością każdego zlecenia.
Od czego zacząć? Bezpłatna diagnoza cyfryzacji (ok. 8 minut) wskaże, które procesy w Twojej firmie warto uporządkować w pierwszej kolejności.