Synchronizacja magazynu z montażem: koniec przestojów
Dowiedz się, jak powiązać stany magazynowe z harmonogramem montażu w czasie rzeczywistym i trwale zlikwidować wąskie gardła w zakładzie produkcyjnym.
Anatomia przestoju: Dlaczego linia montażowa nagle staje?
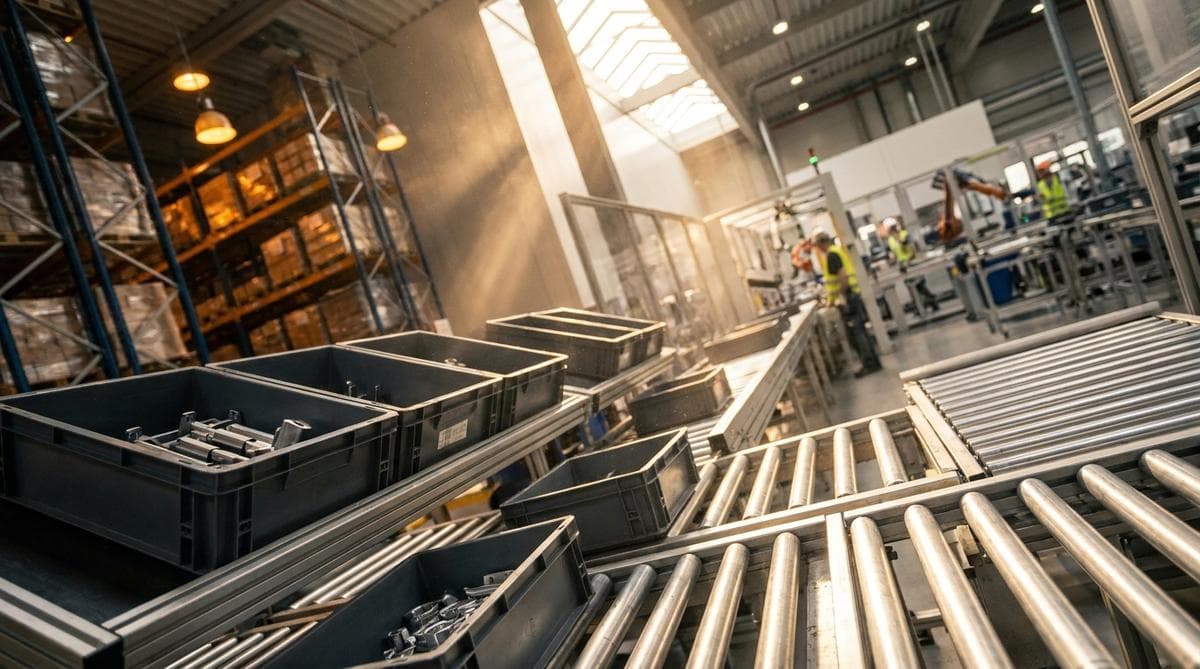
Na ekranie monitora wszystko wygląda idealnie. Złożony arkusz kalkulacyjny, pieczołowicie aktualizowany o poranku, wskazuje pełną dostępność zasobów, a wskaźniki wydajności obiecują rekordowy wolumen. Tymczasem na hali montażowej zapada nienaturalna cisza. Marek Kowalski, doświadczony Plant Manager w średniej wielkości firmie produkcyjnej maszyn przemysłowych, po raz kolejny staje przed problemem, który z pozoru nie miał prawa się wydarzyć: linia montażowa nagle staje, a pracownicy bezradnie czekają na komponenty.
To klasyczny syndrom pozornej płynności produkcji. Teoretyczne planowanie produkcji w odciętych od siebie tabelach nie uwzględnia dynamicznych zmian na magazynie. Wystarczy jeden brakujący element – często z pozoru błahy komponent klasy C, taki jak nietypowa uszczelka, dedykowana śruba montażowa czy wiązka przewodów o wartości kilkunastu groszy – aby zablokować montaż końcowy urządzenia wartego setki tysięcy złotych.
Efekt kaskadowy jest bezlitosny: brak taniej części paraliżuje całe gniazdo montażowe, generuje zatory w strefie WIP (Work in Progress) i uniemożliwia realizację kolejnych zleceń klientów powiązanych w łańcuchu.
Konsekwencje tego zjawiska uderzają w przedsiębiorstwo na wielu płaszczyznach:
- Koszty bezpośrednie: opłacanie bezczynnych roboczogodzin wykwalifikowanych monterów oraz konieczność uruchamiania kosztownych nadgodzin w weekendy, by nadrobić opóźnienia.
- Utracone korzyści i płynność: zamrożenie kapitału obrotowego w półproduktach zablokowanych na gniazdach montażowych, których nie można zafakturować.
- Kary umowne i utrata reputacji: ryzyko zerwania terminów dostaw (OTIF) i zachwianie zaufania kluczowych kontrahentów.
Dla kadry zarządzającej to ogromne obciążenie psychiczne. Ciągłe gaszenie pożarów i tłumaczenie się przed zarządem z niekontrolowanych przestojów na produkcji odbiera czas na strategiczne optymalizacje, dobitnie obnażając ograniczenia tradycyjnych arkuszy kalkulacyjnych.
Powiązany moduł ProcessApp: Bilansowanie zapotrzebowania vs stan. Więcej o temacie: harmonogramowanie produkcji.
Pułapka arkusza: Skąd biorą się rozbieżności między planem a stanem faktycznym?
Wielu Plant Managerów traktuje rozbudowane arkusze kalkulacyjne jako bezkosztowe i elastyczne narzędzie operacyjne. W rzeczywistości jednak pliki te stają się zarzewiem systemowego chaosu, tworząc głębokie silosy informacyjne pomiędzy działem zakupów, magazynem a kierownikiem montażu. Każdy z tych działów funkcjonuje w oparciu o własną, lokalną kopię danych, co natychmiast wyklucza spójne zarządzanie produkcją.
Sprawdź, gdzie Twoja firma traci czas — bezpłatna diagnoza cyfryzacji zajmuje ok. 8 minut i wskaże procesy do uporządkowania w pierwszej kolejności.
Brak aktualizacji w czasie rzeczywistym i zjawisko widmowych zapasów
Fundamentalną wadą arkusza jest jego statyczność. W momencie, gdy planista kończy poranne harmonogramowanie produkcji, wpisane wartości stają się zdezaktualizowaną fotografią przeszłości. Brak synchronizacji w czasie rzeczywistym prowadzi do powstawania tzw. widmowych zapasów (phantom inventory).
Arkusz raportuje, że sto sztuk kluczowego sterownika znajduje się na regale A-12, podczas gdy w rzeczywistości komponenty zostały już pobrane na inną linię lub uszkodzone podczas transportu wewnętrznego. W efekcie montażysta rozpoczyna zlecenie w oparciu o iluzję dostępności, która brutalnie pęka w trakcie przezbrojenia.
Brak dynamicznych rezerwacji i błędy ludzkie
Tradycyjne pliki kalkulacyjne nie obsługują dynamicznego bilansowania zapotrzebowania materiałowego. Oznacza to, że arkusz nie potrafi zarezerwować konkretnego indeksu pod zlecenie o wyższym priorytecie. Wystarczy, że kierownik innej zmiany pobierze materiał bez manualnego odnotowania tego faktu w centralnym pliku, by całkowicie zafałszować kpi na produkcji.
Do tego dochodzi nieunikniony czynnik ludzki. W wielopoziomowych, powiązanych skoroszytach wystarczy jedna przerwana formuła VLOOKUP, omyłkowo przesunięty wiersz czy błąd w kodzie indeksu, aby cały algorytm kalkulacyjny wskazał fałszywy bilans. W zakładzie produkującym od kilkudziesięciu do kilkuset maszyn miesięcznie, opieranie krytycznych decyzji na manualnych tabelach nieuchronnie kończy się zablokowanym montażem i lawinowym wzrostem kosztów operacyjnych.
Bilansowanie zapotrzebowania materiałowego w czasie rzeczywistym
Tradycyjne podejście do planowania oparte na periodycznym generowaniu MRP przypomina jazdę samochodem na podstawie wczorajszej mapy korków. W klasycznym modelu wsadowym (batch processing) algorytm przelicza stany magazynowe raz na dobę, zazwyczaj w nocy. Przez kolejnych kilkanaście godzin hala montażowa operuje na danych, które z minuty na minutę tracą aktualność. Współczesne zarządzanie produkcją wymaga natychmiastowego odejścia od harmonogramów kalkulowanych w trybie wsadowym na rzecz architektury sterowanej zdarzeniami (event-driven).
Dynamiczne bilansowanie zapotrzebowania materiałowego w czasie rzeczywistym sprawia, że każda zmiana w ekosystemie natychmiast rekonfiguruje plan. Zgłoszenie braków jakościowych, opóźnienie dostawy od poddostawcy czy przyjęcie pilnego zlecenia z CRM nie czekają na nocny przebieg algorytmu. Zintegrowany system natychmiast przelicza strukturę BOM (Bill of Materials) i weryfikuje fizyczną dostępność komponentów na buforach montażowych.
Dynamiczne kolejkowanie i eliminacja widmowych rezerwacji
Kluczowym elementem nowoczesnego procesu jest uzależnienie kolejkowania operacji montażowych od realnego stanu gniazda. Częstą pułapką w zakładach produkcyjnych są wirtualne rezerwacje. System blokuje surowce pod dane zlecenie, mimo że materiał znajduje się jeszcze na naczepie przed dokiem rozładunkowym lub w kwarantannie jakościowej. Dynamiczne harmonogramowanie produkcji eliminuje ten problem poprzez trzystopniową walidację:
- Weryfikacja lokalizacji: algorytm dopuszcza uruchomienie zlecenia tylko wtedy, gdy komponenty znajdują się fizycznie w strefie przygniazdowej lub w zdefiniowanym buforze dynamicznym.
- Priorytetyzacja zleceń: w przypadku nagłego braku partii materiału system automatycznie przesuwa w kolejce montażowej zlecenia o zbliżonej technologii, do których skompletowano 100% indeksów.
- Inteligentne bufory: precyzyjna kontrola rotacji zapobiega nadmiernemu zamrażaniu kapitału obrotowego na stanowiskach roboczych, utrzymując zapas na poziomie niezbędnym do płynnej pracy bez zaśmiecania hali.
Odejście od statycznego MRP na rzecz ciągłego bilansowania pozwala zredukować nieplanowane przestoje na produkcji nawet o 70%, bezpośrednio poprawiając kluczowe kpi na produkcji, w tym wskaźnik OEE oraz terminowość dostaw (OTIF).
Dzięki temu Plant Manager zyskuje pewność, że mechanicy montażu przystępują do realizacji zleceń, które posiadają pełne, fizyczne pokrycie materiałowe.
Integracja pionowa: Połączenie CRM, WMS i harmonogramu w jeden ekosystem
Odpowiedzią na chaos informacyjny i widmowe zapasy nie jest zatrudnienie kolejnych planistów, lecz architektura oparta na pełnej integracji pionowej. Nowoczesne zarządzanie produkcją wymaga płynnego przepływu danych: od momentu podpisania kontraktu w systemie CRM, przez weryfikację stanów magazynowych w WMS, aż po bezpośrednie sterowanie gniazdami na hali montażowej.
Jedno źródło prawdy: od kontraktu po wydanie komponentów
Gdy handlowiec wprowadza zamówienie do CRM, zintegrowana baza danych natychmiast inicjuje precyzyjne bilansowanie zapotrzebowania materiałowego. System w ułamku sekundy weryfikuje stany magazynowe w WMS, rezerwuje indeksy i generuje marszrutę technologiczną. Eliminuje to odwieczny konflikt priorytetów między działem sprzedaży a produkcją – zlecenia otrzymują wiarygodne terminy realizacji w oparciu o faktyczne obciążenie maszyn i dostępność surowców, a nie nierealistyczne obietnice.
Ręczne przepisywanie zamówień z e-maili do arkuszy bezpowrotnie odchodzi w przeszłość. Wdrożenie jednolitego ekosystemu sprawia, że każda modyfikacja specyfikacji w CRM automatycznie aktualizuje zlecenia produkcyjne i zapotrzebowanie na stanowiskach roboczych.
Dynamiczna reakcja na zakłócenia i optymalizacja marszrut
W warunkach dynamicznie zmieniających się łańcuchów dostaw kluczowa staje się zdolność do natychmiastowej adaptacji. W przypadku opóźnienia dostawy kluczowego komponentu, zintegrowany system natychmiast przelicza harmonogram, zamieniając kolejność zleceń na montażu tak, aby wyeliminować przestoje na produkcji.
Wizualizację tego, jak w praktyce działa automatyczne przeliczanie marszrut produkcyjnych oraz dynamiczna alokacja zasobów, prezentuje krótki materiał wideo: zobacz automatyczne przeliczanie marszrut produkcyjnych. Nagranie doskonale obrazuje, jak algorytmy przejmują żmudną pracę planisty, gwarantując ciągłość pracy montażu.
Prawdziwie efektywne harmonogramowanie produkcji opiera się na algorytmach, które w ułamku sekundy bilansują ograniczenia maszynowe, magazynowe i kadrowe w czasie rzeczywistym.
Dzięki tak spójnej architekturze kadra zarządzająca zyskuje pełną kontrolę nad procesem, a kluczowe kpi na produkcji – takie jak OEE czy OTIF – przestają być powodem do niepokoju, stając się realnym narzędziem ciągłego doskonalenia.

Czytaj też:
- Minimalizacja błędów ludzkich w wydawaniu produktów i produkcji
- Zarządzanie magazynem ERP 2026: Integracja e-commerce, B2B i MŚP
- Wirtualne rezerwacje materiałów: Koniec z podkradaniem palet
Metryki, które ostrzegają przed katastrofą: Kluczowe KPI na montażu
Wielu Plant Managerów ocenia kondycję hali produkcyjnej niemal wyłącznie przez pryzmat wskaźnika OEE. W obszarze montażu końcowego syntetyczne OEE często maskuje jednak narastające dysfunkcje logistyczne, informując o problemie dopiero wtedy, gdy linia definitywnie staje. Nowoczesne zarządzanie produkcją wymaga wdrożenia wielowymiarowego systemu wczesnego ostrzegania, opartego na co najmniej 67 powiązanych wskaźnikach operacyjnych.
Wewnętrzny OTIF i czas reakcji na brak materiałowy
Fundamentem stabilnego montażu jest OTIF wewnętrzny (On-Time In-Full), mierzący terminowość oraz kompletność wydań surowców z magazynu bezpośrednio na gniazda robocze. Spadek tego wskaźnika poniżej poziomu 98% stanowi jednoznaczny sygnał, że zbliża się fala przestojów montażowych, niezależnie od tego, jak optymistycznie wygląda bieżące harmonogramowanie produkcji.
Równie krytyczną metryką jest czas reakcji na zidentyfikowany brak komponentu (Material Shortage Reaction Time). W zintegrowanym środowisku system natychmiast rejestruje moment wyczerpania bufora przygniazdowego i automatycznie generuje zadanie transportowe (intralogistyczne), zanim montażysta zostanie zmuszony do przerwania pracy.
Mikro-przestoje a bilansowanie zapasów WIP
Prawdziwym zagrożeniem dla wydajności nie są wyłącznie wielogodzinne awarie, lecz powtarzalne mikro-przestoje trwające od kilkunastu sekund do kilku minut. Gdy pracownik szuka brakującej wiązki kablowej, weryfikuje złącze lub czeka na wózek widłowy, tradycyjny arkusz kalkulacyjny kwalifikuje ten czas jako standardowy montaż. Precyzyjne kpi na produkcji demaskują te straty, łącząc je z konkretnymi przyczynami źródłowymi w łańcuchu dostaw.
- Wskaźnik rotacji buforów: sygnalizuje zatory i nadmierne gromadzenie podzespołów w strefach międzyoperacyjnych.
- Korelacja OEE z poziomem WIP: wysokie wykorzystanie maszyn przy jednoczesnym puchnięciu produkcji w toku świadczy o braku synchronizacji i generuje ukryte koszty zamrożonego kapitału.
Monitorowanie 67 skorelowanych wskaźników pozwala kadrze zarządzającej przejść z trybu ciągłego gaszenia pożarów do proaktywnego sterowania procesem. Dzięki temu eliminujemy przestoje na produkcji jeszcze w fazie ich powstawania na styku magazynu i montażu.
Studium przypadku: Jak średni producent aparatury wyeliminował 82% przestojów
Teoretyczne korzyści z automatyzacji nabierają pełnego znaczenia dopiero w zderzeniu z realiami hali produkcyjnej. Przyjrzyjmy się wdrożeniu w polskim zakładzie wytwarzającym aparaturę elektrotechniczną, zatrudniającym 140 pracowników. Przed modernizacją procesów firma borykała się z typowymi problemami dynamicznie rosnących przedsiębiorstw: rozbieżnościami między arkuszami kalkulacyjnymi a stanem faktycznym na magazynie oraz ciągłymi opóźnieniami w realizacji zamówień.
Stan początkowy: 14 godzin przestojów montażowych tygodniowo
Diagnoza stanu wyjściowego obnażyła ogromną skalę marnotrawstwa. Główną barierą w płynnej pracy montażu okazały się ukryte braki komponentów. Brygadziści zgłaszali średnio 14 godzin nieplanowanych przestojów montażowych w skali tygodnia na jedno gniazdo robocze. Monterzy regularnie przerywali operacje, poszukując brakujących złączy, wiązek kablowych czy obudów, które według arkusza znajdowały się na stanie.
Sytuacja generowała lawinowy wzrost kosztów. Aby dotrzymać zakontraktowanych terminów, dyrektor produkcji musiał zlecać średnio 120 roboczogodzin nadliczbowych w każdym miesiącu. Przekładało się to na drastyczny spadek rentowności i frustrację zespołu.
Reorganizacja logistyki i automatyczne alerty brakowe
Wdrożony program naprawczy skoncentrował się na pełnej synchronizacji przepływu materiałów. Kluczowe kroki objęły:
- Likwidację arkuszy: zastąpienie manualnych tabel dynamicznym harmonogramem powiązanym bezpośrednio z systemem magazynowym.
- Wdrożenie automatycznych alertów o brakach materiałowych: algorytm weryfikuje kompletność struktury BOM przed zwolnieniem zlecenia do montażu; w razie anomalii natychmiast powiadamia zaopatrzenie.
- Zasada „kittingu”: wydanie zlecenia następuje wyłącznie w momencie fizycznej kompletacji 100% indeksów w dedykowanym wózku montażowym.
Wymierne rezultaty po 6 miesiącach od integracji
Efekty reorganizacji przyniosły mierzalną poprawę kluczowych kpi na produkcji już po pół roku od startu. Zarejestrowano spadek czasu przestojów o 82% – z 14 godzin tygodniowo do niespełna 2,5 godziny. Nowoczesne harmonogramowanie produkcji umożliwiło skrócenie lead time o 27%, eliminując jednocześnie konieczność pracy w weekendowych nadgodzinach.
Checklist: 10 krytycznych punktów synchronizacji magazynu z harmonogramem
Odejście od arkuszy kalkulacyjnych wymaga rzetelnego przygotowania procesów wewnątrz organizacji. Zanim wdrożysz automatyczne harmonogramowanie produkcji, musisz upewnić się, że przepływ informacji między magazynem a montażem opiera się na twardych, spójnych danych, a nie na doraźnych deklaracjach. Przygotowaliśmy zwięzły audyt operacyjny, który pozwala zidentyfikować newralgiczne luki systemowe.
Kluczowe punkty kontrolne gotowości operacyjnej
- Audyt dokładności danych BOM i marszrut technologicznych: Nawet najlepszy algorytm zawiedzie, jeśli struktury wyrobów (BOM) w systemie nie odzwierciedlają rzeczywistych wersji inżynieryjnych. Rozbieżności w wersjach komponentów natychmiast generują przestoje na produkcji.
- Weryfikacja procedur zgłaszania braków jakościowych w czasie rzeczywistym: Jeżeli odrzut wadliwego detalu na montażu trafia do ewidencji dopiero po zakończeniu zmiany, algorytm planistyczny nie zdoła dynamicznie zabezpieczyć brakującej partii. Informacja o defekcie musi automatycznie korygować zapotrzebowanie materiałowe.
- Parametryzacja czasów przezbrojeń i tolerancji stanów minimalnych: Sztywne bufory bezpieczeństwa blokują kapitał obrotowy, a zbyt wąskie widełki prowadzą do zrywania taktów pracy. Prawidłowe zarządzanie produkcją wymaga dynamicznych stanów minimalnych, skorelowanych z rzeczywistym Lead Time dostawców.
Narzędzia IT nie naprawią wadliwych procesów – one jedynie przyspieszą ich przebieg. Cyfryzacja przynosi skokową wydajność tylko wtedy, gdy dane bazowe są bezwzględnie oczyszczone.
Wprowadzenie tych mechanizmów weryfikacji to fundament pod bezbłędne bilansowanie zapotrzebowania materiałowego. Pełna wersja narzędzia zawiera szczegółową macierz samooceny gotowości cyfrowej, obejmującą m.in. procedury inwentaryzacji ciągłej oraz integrację terminali radiowych na buforach przygniazdowych. Pobierz pełną wersję checklisty PDF jako narzędzie do audytu wewnętrznego w Twoim zakładzie produkcyjnym, aby precyzyjnie ocenić obszary wymagające natychmiastowej standaryzacji.
Droga do bezprzerwowej produkcji: Od czego zacząć zmianę?
Odejście od doraźnego gaszenia pożarów i arkuszy kalkulacyjnych na rzecz przewidywalnego montażu nie jest kwestią zakupu nowego oprogramowania z półki. Wielu Plant Managerów ulega złudzeniu, że wdrożenie zaawansowanego systemu klasy APS czy rozbudowanego modułu ERP natychmiast uzdrowi rozchwiane zarządzanie produkcją. Doświadczenie rynkowe pokazuje jednak zupełnie inną prawidłowość: informatyzacja nieuporządkowanego procesu prowadzi wyłącznie do zautomatyzowanego chaosu, generując frustrację załogi i niepotrzebne koszty kapitałowe.
Skuteczna transformacja operacyjna wymaga podejścia inżynierskiego, opartego na rzetelnej analizie przepływów i eliminacji wąskich gardeł u podstaw. Nowoczesne harmonogramowanie produkcji musi stać się naturalnym skutkiem dobrze zdefiniowanego ekosystemu, a nie próbą narzucenia sztywnych ram na niestabilny warsztat montażowy.
Trzy filary odpornego harmonogramowania
Aby trwale zabezpieczyć hale montażowe przed nieplanowanymi przestojami, organizacja musi zrównoważyć trzy kluczowe filary operacyjne:
- Ustandaryzowane procesy: Zanim algorytmy wyznaczą optymalną kolejność zleceń, konieczne jest zweryfikowanie marszrut technologicznych, normatywów czasowych oraz procedur wydań magazynowych. Żaden algorytm nie zoptymalizuje pracy, jeśli rzeczywisty czas montażu różni się od założeń technologicznych o 30%.
- Głęboka integracja danych: Prawdziwa ciągłość montażu wymaga, aby bilansowanie zapotrzebowania materiałowego czerpało dane w czasie rzeczywistym z magazynu, działu zakupów oraz CRM. Izolowane silosy informacyjne są główną przyczyną powstawania fikcyjnych rezerwacji i pustych przebiegów.
- Proaktywne metryki: Przejście z pasywnego raportowania post factum na zintegrowany zestaw wskaźników wczesnego ostrzegania. Śledzenie odchyleń takich jak wewnętrzny OTIF czy dynamika buforów przygniazdowych pozwala zdusić przestoje na produkcji na długo przed zatrzymaniem linii.
Dlaczego diagnoza dojrzałości cyfrowej musi poprzedzać wybór narzędzi?
Próba dopasowania fabryki do nowego systemu informatycznego bez uprzedniego audytu to jeden z najczęstszych błędów strategicznych w zakładach zatrudniających od 50 do 250 pracowników. Każdy zakład posiada specyficzne uwarunkowania: zmienność portfela zamówień, specyfikę kooperacji zewnętrznej czy stopień skomplikowania struktur BOM. Narzędzia cyfrowe muszą wspierać realne przewagi konkurencyjne fabryki, a nie wymuszać kompromisy paraliżujące elastyczność montażu.
Metodyczna diagnoza pozwala precyzyjnie zlokalizować ukryte straty: od dublowania wpisów w arkuszach, przez brak synchronizacji stanów minimalnych, aż po błędy komunikacji między technologami a planistami. Dopiero precyzyjna mapa ograniczeń wskazuje, które obszary wymagają natychmiastowej automatyzacji, a które jedynie uporządkowania procedur.
Cyfryzacja nie powinna być rewolucją, która paraliżuje bieżącą wysyłkę zamówień. Powinna być ewolucyjnym, mierzalnym procesem likwidacji wąskich gardeł krok po kroku.
Jeżeli mierzysz się z problemem nieterminowych wydań z magazynu, a Twoi brygadziści tracą cenne godziny na ręczne korygowanie kolejki zleceń, pierwszym krokiem nie powinno być ryzykowne wdrożenie, lecz rzetelny audyt dojrzałości operacyjnej.
Dowiedz się, od czego zacząć cyfryzację procesów i jak wyeliminować przestój na montażu: https://processapp.pl/diagnoza-cyfryzacji
Od czego zacząć? Bezpłatna diagnoza cyfryzacji (ok. 8 minut) wskaże, które procesy w Twojej firmie warto uporządkować w pierwszej kolejności.