Wprowadzenie: Iluzja kontroli w rozproszonym środowisku produkcyjnym
Każdy plant manager doskonale zna ten scenariusz: na porannym spotkaniu operacyjnym plan produkcji wygląda nienagannie. Zlecenia są rozpisane w rozbudowanych arkuszach kalkulacyjnych lub na ściennej tablicy, a moce przerobowe wydają się idealnie zbalansowane. Rzeczywistość hali fabrycznej weryfikuje te założenia już po kilku godzinach. Okazuje się, że kluczowa maszyna stoi z powodu braku komponentu, którego rzekomy zapas istniał wyłącznie w pliku Excela, a pilne zamówienie generuje nieprzewidziane nadgodziny drenujące rentowność.
To zjawisko to klasyczna iluzja kontroli, wynikająca z głęboko zakorzenionych silosów informacyjnych. W wielu zakładach zatrudniających od 50 do 250 pracowników działy planowania, magazynu oraz kontrolingu finansowego funkcjonują w całkowicie odrębnych światach cyfrowych:
- Planista opiera się na deklaratywnych czasach przezbrojeń, ignorując mikrozastoje i awarie sprzętu.
- Magazynier weryfikuje stany surowców z opóźnieniem, często dopiero podczas kompletacji zlecenia.
- Dział finansowy analizuje koszty post factum, nie mając wpływu na straty generowane w toku bieżącej zmiany.
Ręczne przepisywanie danych między tymi obszarami prowadzi do powstawania kosztownych wąskich gardeł oraz paraliżujących przestojów. Aby rzetelny pomiar procesów w firmie przestał być jedynie życzeniową teorią, zakład produkcyjny potrzebuje zintegrowanego ekosystemu danych. Tylko natychmiastowa widoczność obciążenia maszyn w czasie rzeczywistym – powiązana z rzeczywistym stanem magazynowym i kalkulacją marży – pozwala przejść z trybu gaszenia pożarów do przewidywalnego, rentownego zarządzania operacyjnego.
Powiązany moduł ProcessApp: Harmonogramowanie produkcji.
Wykres Gantta nowej generacji: Od statycznego rysunku do dynamicznego sterowania
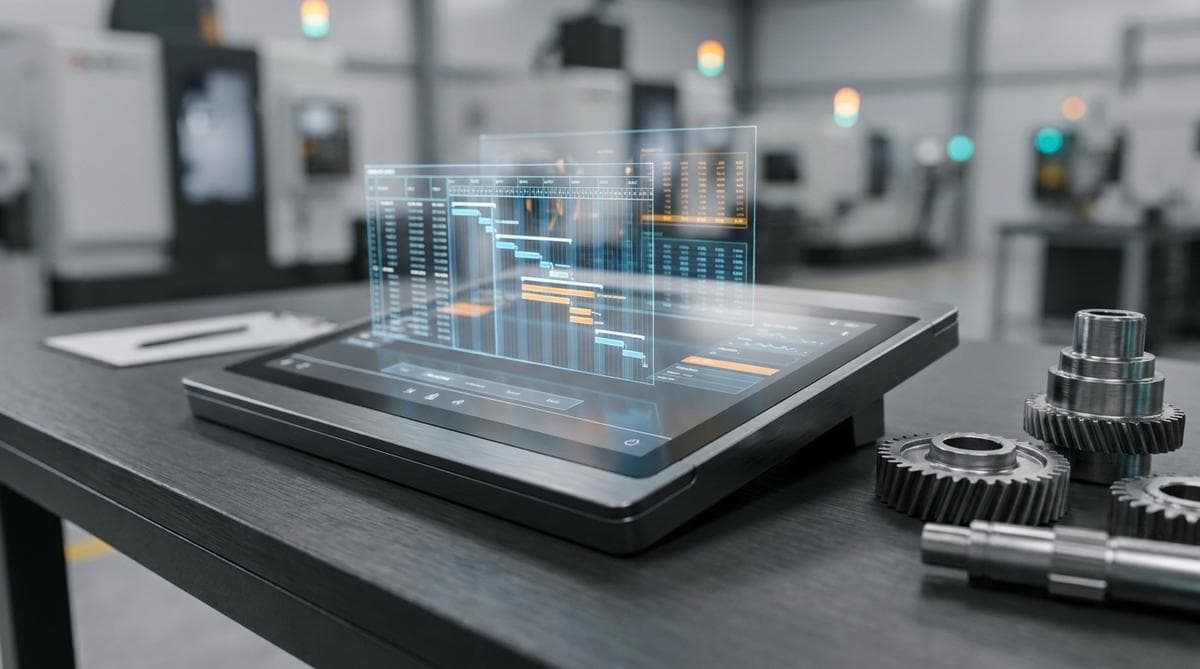
Tradycyjny wykres Gantta, obecny w większości systemów ERP lub arkuszy kalkulacyjnych, jest zaledwie bierną projekcją życzeń planisty. W dynamicznym środowisku produkcyjnym statyczny harmonogram traci aktualność już kilkanaście minut po rozpoczęciu zmiany. Wystarczy nieprzewidziana awaria wrzeciona w centrum obróbczym, opóźniona dostawa komponentów z hartowni lub nagłe zwolnienie lekarskie kluczowego operatora, aby cały misternie ułożony plan legł w gruzach. Prawdziwe zarządzanie produkcją wymaga przejścia od pasywnej wizualizacji do zaawansowanego harmonogramowania o skończonej przepustowości (APS – Advanced Planning and Scheduling).
Sprawdź, gdzie Twoja firma traci czas — bezpłatna diagnoza cyfryzacji zajmuje ok. 8 minut i wskaże procesy do uporządkowania w pierwszej kolejności.
Nowoczesny harmonogram Gantta na produkcji nie traktuje zdolności wytwórczych jako nieskończonych. Uwzględnia realne ograniczenia fizyczne: dostępność maszyn, przezbrojenia, matryce, narzędzia oraz obsadę pracowniczą o określonych kompetencjach. Dzięki temu plant manager nie widzi jedynie teoretycznych bloków czasowych, lecz dynamiczną mapę obciążenia poszczególnych gniazd roboczych. System natychmiast identyfikuje przewidywane wąskie gardła, zanim jeszcze dojdzie do fizycznego zatoru na wydziale montażu.
- Wizualizacja realnego obciążenia parku maszynowego: Każde gniazdo produkcyjne jest modelowane w oparciu o jego rzeczywistą wydajność, planowane okna serwisowe oraz bufory technologiczne, co eliminuje zjawisko przeciążenia krytycznych maszyn.
- Automatyczne przeliczanie ścieżki krytycznej: W przypadku nieplanowanego przestoju algorytm natychmiast rekonfiguruje kolejkowanie kolejnych operacji, automatycznie przesuwając zlecenia powiązane i informując o potencjalnym zagrożeniu terminu wysyłki.
- Błyskawiczne zarządzanie priorytetami: Wprowadzenie zlecenia awaryjnego (tzw. zlecenia gorącego) nie wymaga wielogodzinnego, ręcznego przestawiania planu – system w czasie rzeczywistym symuluje wpływ tej zmiany na pozostałe zamówienia i rentowność portfela zleceń.
Taka elastyczność przekształca wykres Gantta w centralny pulpit sterowniczy fabryki. Pozwala to kadrze zarządzającej podejmować decyzje operacyjne w oparciu o twarde dane procesowe, a nie intuicję, trwale eliminując mikrozastoje oraz kosztowne nadgodziny.
Bilansowanie zapotrzebowania materiałowego (MRP) w czasie rzeczywistym
Nawet najbardziej dopracowany harmonogram na wykresie Gantta staje się bezużyteczny, gdy na stanowisku montażowym zabraknie pojedynczego komponentu. W tradycyjnym modelu zarządzania planista nierzadko dowiaduje się o brakach surowcowych w momencie, gdy operator pobiera zlecenie do realizacji. Dynamiczne bilansowanie zapotrzebowania materiałowego zintegrowane w czasie rzeczywistym z marszrutą technologiczną całkowicie eliminuje to ryzyko, tworząc nierozerwalny pomost między stanami magazynowymi a planem operacyjnym.
Tradycyjne podejście zakłada weryfikację stanów magazynowych na poziomie ogólnym. Nowoczesny system MRP powiązany z jedną bazą danych działa znacznie precyzyjniej: przypisuje konkretne indeksy materiałowe do precyzyjnie określonych operacji technologicznych w czasie. Oznacza to, że komponent nie jest po prostu „zajęty”, lecz zarezerwowany na konkretny dzień i godzinę, w której dane gniazdo produkcyjne rozpoczyna proces montażu.
- Automatyczna weryfikacja dostępności półproduktów: Zanim kierownik zatwierdzi zlecenie do realizacji, algorytm sprawdza nie tylko stan bieżący, ale również planowane dostawy i zlecenia w toku. Jeśli brakuje kluczowego elementu, system blokuje możliwość uruchomienia operacji na hali, chroniąc przed kosztownym przezbrojeniem w ciemno.
- Dynamiczne rezerwacje pod marszrutę: Mechanizm alokacji automatycznie blokuje surowce pod zlecenia o wyższym priorytecie. Eliminuje to częsty problem podkradania materiałów między brygadami roboczymi na kolejnych zmianach.
- Eliminacja sztucznych buforów bezpieczeństwa: Brak rzetelnej wiedzy zmusza kierowników do zamawiania nadmiarowych partii. Pełna transparentność pozwala zredukować zamrożony kapitał obrotowy na magazynie bez ryzyka przestoju linii.
Gdy magazyn, zakupy i produkcja widzą ten sam stan zapasów w czasie rzeczywistym, zjawisko wstrzymywania linii produkcyjnych odchodzi w przeszłość. Przedsiębiorstwo zyskuje płynność przepływu materiałów, a plant manager pełną pewność, że każde uruchomione zlecenie zostanie ukończone bez nieprzewidzianych przestojów.
Jedna baza danych: Likwidacja rozbieżności między produkcją a controllingiem finansowym
W tradycyjnie zarządzanym zakładzie produkcyjnym linia podziału między halą a działem finansowym przypomina mur nie do przebicia. Podczas gdy kierownik produkcji raportuje terminowe zrealizowanie partii detali, kontroler finansowy pod koniec miesiąca ze zdumieniem konstatuje drastyczny spadek marży na tym samym zleceniu. Źródłem tego dysonansu jest brak wspólnego źródła prawdy: dane operacyjne spływają z opóźnieniem w postaci papierowych kart pracy, a wyliczenia księgowe opierają się na uśrednionych stawkach narzutowych, które dawno straciły kontakt z realiami warsztatowymi.
Przejście na zintegrowaną architekturę danych całkowicie redefiniuje ten proces. Gdy park maszynowy, gospodarka magazynowa i moduł księgowy czerpią z tej samej relacyjnej bazy danych, pojęcie technicznego kosztu wytworzenia (TKW) przestaje być historyczną statystyką, a staje się parametrem sterowanym na bieżąco.
- Bieżący monitoring technicznego kosztu wytworzenia (TKW): Zamiast czekać na zamknięcie miesiąca rozliczeniowego, system w czasie rzeczywistym sumuje bezpośrednie koszty surowcowe (pobrane z magazynu partiami według FIFO) oraz koszt maszynogodziny przypisany do konkretnego stanowiska. Wszelkie odchylenia od normatywów są widoczne natychmiast, umożliwiając korektę parametrów technologicznych jeszcze w trakcie trwania serii.
- Koniec z fikcją deklaratywną: Automatyczna rejestracja sygnałów ze sterowników PLC eliminuje rozbieżności między tym, co operator wpisał do karty zlecenia, a faktycznym czasem trwania przezbrojenia czy mikroprzestojów. Zapewnia to 100% precyzji w alokacji kosztów pracy bezpośredniej.
- Rentowne decyzje ofertowe oparte na faktach: Dział sprzedaży zyskuje dostęp do granularnych danych o rzeczywistej rentowności poszczególnych asortymentów. Wiedząc dokładnie, ile kosztuje produkcja danego detalu na konkretnej maszynie, firma unika pułapki zaniżania marży przy kontraktowaniu kolejnych wolumenów.
Jednolity ekosystem danych likwiduje wzajemne oskarżenia między produkcją a finansami, przekształcając controlling z biernego audytora w strategicznego partnera plant managera.

Czytaj też:
- Od Excela do wizualizacji: Jak moduł Forecast uwalnia capacity brygad
- APS z AI czy inteligentny MES? Porównanie systemów planowania
- Gantt i Kanban na produkcji: Jak pokonać chaos Excela (Case Study)
Zarządzanie przez fakty: Architektura 67 wskaźników KPI dla plant managera
Skuteczny pomiar procesów w firmie produkcyjnej nie może opierać się na intuicji ani na fragmentarycznych raportach tworzonych post factum w arkuszach kalkulacyjnych. Nowoczesne zarządzanie operacyjne wymaga kaskadowej struktury metryk, która łączy cele strategiczne zarządu z mikrozdarzeniami rejestrowanymi bezpośrednio na gniazdach roboczych. Architektura obejmująca 67 wskaźniki kpi na produkcji tworzy spójny ekosystem, w którym każda anomalia natychmiast ujawnia swoje źródło, zanim przekształci się w kosztowny przestój linii montażowej.
Hierarchia metryk operacyjnych i finansowych
Wdrożenie hierarchicznego modelu pomiaru pozwala zachować pełną czytelność danych bez ryzyka paraliżu informacyjnego kadry zarządzającej. Metryki dzielimy na trzy komplementarne poziomy:
- Wskaźniki syntetyczne (strategiczne): Metryki takie jak OEE (Overall Equipment Effectiveness) oraz OTIF (On-Time In-Full) agregują całkowitą efektywność wykorzystania parku maszynowego oraz poziom satysfakcji klienta końcowego.
- Wskaźniki taktyczne (wydziałowe): Monitorują płynność przepływu wartości, w tym wskaźnik OLE (Overall Labor Effectiveness), precyzyjnie mierzący produktywność załogi, a także wskaźnik rotacji zapasów materiałowych i produkcji w toku (WIP).
- Parametry operacyjne (stanowiskowe): Czas trwania mikroprzestojów, dynamika zużycia energii przez centra obróbcze, odsetek braków technologicznych (Scrap Rate) oraz wskaźniki MTBF i MTTR.
Wczesne wykrywanie wąskich gardeł w praktyce
Dzięki zastosowaniu checklisty opartej na 67 kluczowych wskaźnikach plant manager zyskuje narzędzie do natychmiastowego lokalizowania ukrytych strat. Kiedy OEE na krytycznym gnieździe spada o zaledwie 3%, system nie czeka na koniec zmiany roboczej. Automatyczna dekompozycja wskaźnika natychmiast wskazuje, czy przyczyną był spadek wydajności spowodowany złą jakością surowca, mikroprzestój z powodu braku operatora, czy wydłużone przezbrojenie maszyny.
Aby zobaczyć, jak taka architektura danych funkcjonuje w środowisku produkcyjnym w czasie rzeczywistym, obejrzyj naszą prezentację wideo pokazującą działanie zintegrowanego systemu w praktyce, gdzie szczegółowo demonstrujemy, jak monitorować KPI bez ręcznych raportów i żmudnego przepisywania danych z papierowych kart pracy.
Studium operacyjne: Jak średniej wielkości producent wyeliminował 80% przestojów
Teoretyczne założenia optymalizacji procesów najpełniej weryfikuje praktyka produkcyjna. Doskonałym przykładem transformacji opartej na danych jest przypadek średniej wielkości producenta z branży maszynowej, zatrudniającego 140 pracowników przy wieloetapowej produkcji podzespołów przemysłowych. Przed reorganizacją zakład zmagał się z chronicznym chaosem organizacyjnym, typowym dla środowisk wykorzystujących silosowe arkusze kalkulacyjne.
Stan wyjściowy paraliżował bieżącą rentowność. Opóźnienia dostaw surowców sięgały 28% wszystkich zleceń, co generowało lawinowe postoje na liniach montażowych i eskalowało wzajemne obwinianie działów. Zaopatrzenie twierdziło, że kupuje zgodnie z wytycznymi, planiści zarzucali magazynowi błędy w inwentaryzacji, a kierownicy zmianowi zmieniali kolejność zleceń na własną rękę, byle tylko utrzymać sztuczne obłożenie maszyn.
Przełomem okazał się proces migracji do jednolitego środowiska opartego na jednej relacyjnej bazie danych oraz wdrożenie dynamicznego wykresu Gantta powiązanego bezpośrednio ze stanami magazynowymi:
- Etap 1: Unifikacja danych – całkowite wygaszenie autonomicznych plików Excel i spięcie danych magazynowych, marszrut technologicznych oraz kart pracy w jednym systemie.
- Etap 2: Wdrożenie interaktywnego harmonogramowania – zaimplementowanie algorytmów bilansowania MRP w czasie rzeczywistym, gdzie każda zmiana w harmonogramie natychmiast rezerwuje zasoby materiałowe lub ostrzega o ryzyku braku komponentu.
- Etap 3: Rejestracja zdarzeń na hali – wyposażenie gniazd roboczych w terminale raportujące rzeczywiste czasy operacji oraz powody mikroprzestojów bezpośrednio ze stanowisk.
Rezultaty wdrożenia osiągnięte w ciągu 6 miesięcy jednoznacznie potwierdziły skuteczność transformacji. Zakład odnotował skrócenie czasu cyklu produkcyjnego o 34% oraz redukcję nieplanowanych przestojów o pełne 80%. Dzięki wyeliminowaniu zjawiska zamawiania materiałów na zapas, redukcja zapasów buforowych uwolniła ponad 620 tysięcy złotych zamrożonego kapitału obrotowego, trwale przywracając przewidywalność dostaw.
Pułapki i bariery przy scalaniu procesów produkcyjnych w jeden system
Centralizacja danych operacyjnych i finansowych w ramach jednej platformy to krok milowy w transformacji cyfrowej, jednak droga do tego celu bywa wyboista. Nawet najbardziej zaawansowane narzędzia informatyczne okazują się bezużyteczne, gdy wdrożenie zderzy się z twardymi realiami kultury organizacyjnej zakładu oraz nawykami personelu. Doświadczony plant manager musi być przygotowany na pokonanie specyficznych barier, które zagrażają rzetelności całego projektu.
Opór zespołu i syndrom inwigilacji
Najczęstszą barierą ludzką jest naturalny lęk operatorów i brygadzistów przed pełną transparentnością. Zastąpienie papierowych zeszytów terminalami dotykowymi bywa odbierane jako narzędzie opresyjnej kontroli oraz próba zaostrzenia norm akordowych. Aby przełamać ten opór, kadra zarządzająca musi jasno zakomunikować, że pomiar procesów w firmie służy identyfikacji problemów systemowych – takich jak wady materiałowe czy awarie maszyn – a nie penalizacji pracowników. Włączenie mistrzów produkcji w projektowanie ekranów meldunkowych buduje poczucie współodpowiedzialności za sukces wdrożenia.
Pułapka danych: Garbage In, Garbage Out
Kolejnym krytycznym wyzwaniem technicznym jest zjawisko „śmieci na wejściu”. Błędne, spóźnione lub wprowadzane zbiorczo na koniec zmiany dane operacyjne natychmiast fałszują wskaźniki kpi na produkcji, niszcząc zaufanie controllingu do generowanych raportów. Rozwiązaniem jest maksymalna automatyzacja zaciągania parametrów bezpośrednio z czujników maszyn oraz wdrożenie walidacji logicznych w interfejsie operatora, które uniemożliwiają zamknięcie zlecenia bez podania realnej przyczyny ewentualnego przestoju.
Kaskadowa strategia wdrożenia: zacznij od wąskich gardeł
Próba natychmiastowego opomiarowania całej fabryki to prosty przepis na paraliż organizacyjny. Skuteczna strategia polega na wdrożeniu pilotażowym, obejmującym wyłącznie zidentyfikowane wąskie gardła – to tam zyski z eliminacji mikroprzestojów są najbardziej odczuwalne finansowo. Dopiero po ustabilizowaniu standardów i wyeliminowaniu błędów wieku dziecięcego na kluczowych gniazdach należy stopniowo rozszerzać ekosystem na pozostałe obszary wytwórcze zakładu.
Plan działania: Jak przeprowadzić audyt wąskich gardeł i wdrożyć spójny pomiar procesów
Optymalizacja operacyjna w zakładzie produkcyjnym nie może być dziełem przypadku ani jednorazowym zrywem motywowanym chwilowym kryzysem na hali montażowej. Skuteczny pomiar procesów w firmie wymaga metodycznego podejścia, które krok po kroku eliminuje szum informacyjny i przekształca chaos silosów w ustrukturyzowany ciąg decyzyjny. Każdy plant manager stający przed wyzwaniem ograniczenia kosztów i skrócenia lead time'u potrzebuje pragmatycznej mapy drogowej. Poniższy plan działania pozwala zidentyfikować ukryte straty i przygotować organizację na pełną integrację danych.
Trzyetapowy audyt przepływu danych: magazyn, harmonogramowanie, controlling
Fundamentem transformacji jest bezstronna ocena tego, jak informacje przemieszczają się pomiędzy kluczowymi obszarami przedsiębiorstwa. W większości średnich zakładów to właśnie na stykach działów dochodzi do zafałszowania obrazu rzeczywistości. Aby skutecznie zdiagnozować luki, należy przeprowadzić trójstopniową weryfikację:
- Etap 1: Spójność stanów magazynowych i bilansowanie zapotrzebowania – pierwszym krokiem jest audyt rozbieżności pomiędzy stanem ewidencyjnym a fizycznym surowców i półproduktów (WIP). Należy zweryfikować, z jakim opóźnieniem dokumenty magazynowe (PZ, WZ, RW) trafiają do systemu oraz czy planiści operują na stanach rezerwowanych w czasie rzeczywistym.
- Etap 2: Realizm harmonogramowania i dynamiczny Gantt – kolejny krok to ocena wiarygodności marszrut technologicznych oraz rzeczywistego obłożenia maszyn. Audyt powinien odpowiedzieć na pytanie, czy harmonogram gantta produkcja uwzględnia realne czasy przezbrojeń, planowane przeglądy TPM oraz historyczne mikroprzestoje, czy stanowi jedynie życzeniowy plan w arkuszu Excel.
- Etap 3: Sprzężenie zwrotne z controllingiem finansowym – ostatnim elementem jest analiza, czy dane o odrzutach, nadgodzinach i przestojach natychmiast korygują techniczny koszt wytworzenia (TKW). Bez bezpośredniego połączenia operacji z finansami zarząd dowiaduje się o nieopłacalności zlecenia dopiero po zamknięciu miesiąca rozliczeniowego.
Standaryzacja: Checklista 67 wskaźników KPI jako baza automatyzacji
Gdy zidentyfikujesz luki komunikacyjne, kolejnym krokiem jest eliminacja uznaniowości w raportowaniu. Pobranie i wdrożenie checklisty 67 wskaźników KPI dla plant managera pozwala wprowadzić jednolity standard metryk w całym przedsiębiorstwie. Zamiast manualnego tworzenia zestawień na koniec zmiany, zakład zyskuje precyzyjny katalog parametrów – od OEE, przez MTBF, aż po wskaźniki rotacji zapasów. Stanowi to gotową specyfikację pod kątem późniejszej automatyzacji zbierania danych z maszyn i terminali produkcyjnych, wykluczając błędy ludzkie.
Wykonaj pierwszy krok w stronę eliminacji przestojów
Przejście od gaszenia codziennych pożarów do przewidywalnego sterowania produkcją nie wymaga wieloletnich, ryzykownych projektów rewolucyjnych. Najlepsze rezultaty przynosi precyzyjne wskazanie jednego, najbardziej bolesnego wąskiego gardła i usunięcie go za pomocą sprawdzonych narzędzi cyfrowych. Dowiedz się, od czego zacząć optymalizację i wyeliminuj przestoje w swoim zakładzie – wypełnij bezpłatną diagnozę cyfryzacji: https://processapp.pl/diagnoza-cyfryzacji. W zaledwie kilka minut określisz poziom dojrzałości technologicznej swojej fabryki i otrzymasz rekomendacje dopasowane do Twojego profilu wytwórczego.
Gdy zweryfikujesz swoje procesy i poznasz kluczowe obszary wymagające natychmiastowej interwencji, naturalnym drugim krokiem będzie umówienie indywidualnego demo: https://processapp.pl/demo. Podczas dedykowanej sesji zobaczysz, jak architektura wspólnej bazy danych rozwiązuje konkretne wyzwania Twojego zakładu na żywych scenariuszach produkcyjnych.
Od czego zacząć? Bezpłatna diagnoza cyfryzacji (ok. 8 minut) wskaże, które procesy w Twojej firmie warto uporządkować w pierwszej kolejności.