Co to jest marszruta technologiczna?
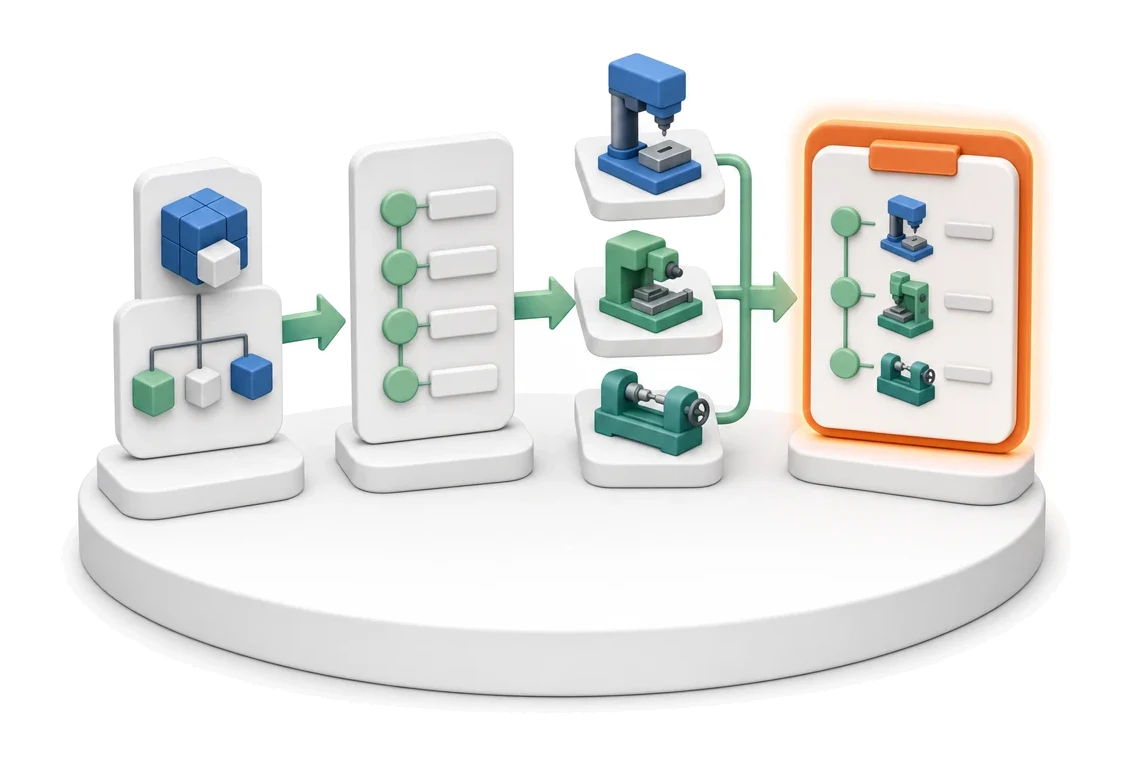
Marszruta technologiczna to uporządkowana lista operacji, przez które przechodzi wyrób lub półprodukt, od surowca do gotowej części. Dla każdej operacji określa stanowisko lub grupę maszyn, dział produkcyjny i normę czasu. Opracowuje ją technolog na podstawie dokumentacji konstrukcyjnej i struktury materiałowej.
Pojęcia „marszruta technologiczna” i „marszruta produkcyjna” w praktyce używane są zamiennie. Czasem marszrutą produkcyjną nazywa się marszrutę przypisaną już do konkretnego zlecenia — z ilością i rzeczywistymi terminami — a technologiczną wzorzec zapisany przy wyrobie. Zasada jest ta sama: kolejność operacji i miejsce ich wykonania.
Elementy marszruty: operacje, stanowiska, czasy tpz i tj
Kompletna marszruta zawiera dla każdej operacji kilka stałych pól. Bez nich nie da się ani zaplanować produkcji, ani policzyć kosztu wytworzenia:
- numer i nazwa operacji, wyznaczające kolejność,
- stanowisko, maszyna lub gniazdo oraz dział produkcyjny,
- tpz — czas przygotowawczo-zakończeniowy, ponoszony raz na partię (przezbrojenie, ustawienie, sprzątnięcie),
- tj — czas jednostkowy, przypadający na jedną sztukę,
- stawka godzinowa stanowiska, potrzebna do wyceny,
- magazyn docelowy po operacji oraz dokumentacja, np. rysunek lub program CNC.
Jak opracować marszrutę technologiczną krok po kroku?
Zacznij od wyrobu i jego struktury materiałowej — z BOM wiesz, z jakich części się składa i które z nich produkujesz sam. Dla każdej części ustal, jakimi operacjami powstaje z materiału wyjściowego, i ułóż je w logicznej kolejności technologicznej. Następnie przypisz każdej operacji stanowisko, biorąc pod uwagę możliwości maszyn i ich dostępność.
Kolejny krok to normy: dla każdej operacji określ tpz i tj, najlepiej na podstawie pomiarów lub historii, a nie szacunków z pamięci. Na koniec dodaj dokumentację potrzebną na stanowisku i zweryfikuj marszrutę z produkcją. Gotową marszrutę warto oznaczyć statusem, żeby było wiadomo, która wersja obowiązuje.
Przykład marszruty technologicznej
Ilustracyjny przykład dla bocznej ścianki szafki z płyty meblowej, partia 50 sztuk. Operacja 10: cięcie na pile panelowej, tpz 15 min, tj 1 min. Operacja 20: okleinowanie krawędzi na okleiniarce, tpz 20 min, tj 1,5 min. Operacja 30: wiercenie na wiertarce CNC, tpz 10 min, tj 0,5 min. Operacja 40: kontrola i pakowanie, tpz 0, tj 0,5 min.
Czas operacji dla partii liczy się wzorem: tpz + tj × liczba sztuk. W tym przykładzie cięcie zajmie 15 + 1 × 50 = 65 minut, a okleinowanie 20 + 1,5 × 50 = 95 minut. Mnożąc te czasy przez stawki stanowisk, otrzymujesz koszt robocizny i maszyn, a sumując je — obciążenie, które trafi do harmonogramu.
Marszruta a BOM — czym się różnią?
BOM odpowiada na pytanie „z czego” — jakie materiały i komponenty, w jakich ilościach, wchodzą w skład wyrobu. Marszruta odpowiada na pytanie „jak” — jakimi operacjami, na jakich stanowiskach i w jakim czasie wyrób powstaje. BOM jest podstawą zapotrzebowania materiałowego, marszruta podstawą planowania mocy i harmonogramu.
Oba dokumenty się uzupełniają i razem dają pełny koszt wytworzenia: materiały z BOM plus czas pracy z marszruty pomnożony przez stawki stanowisk. Zwykle marszrutę opracowuje się po BOM, bo dopiero znając strukturę wiadomo, które części trzeba wyprodukować.
Typowe błędy przy tworzeniu marszrut
Najczęściej spotykane problemy to pomijanie czasu przygotowawczo-zakończeniowego, przez co małe partie wychodzą w wycenie zbyt tanio, oraz normy przepisane raz i nigdy niezweryfikowane z rzeczywistymi czasami z hali. Kłopot sprawiają też marszruty trzymane w osobnych plikach przy każdym wyrobie — przy zmianie stanowiska trzeba je poprawiać ręcznie w wielu miejscach, a różne działy pracują na różnych wersjach.
Kolejny błąd to marszruta bez przypisanych stanowisk alternatywnych albo z operacjami opisanymi zbyt ogólnie, np. „obróbka” zamiast konkretnych kroków. Planista nie wie wtedy, gdzie przesunąć zadanie przy awarii maszyny, a operator — co dokładnie ma wykonać. Warto też pilnować, by każda zmiana konstrukcji w BOM pociągała przegląd marszruty, bo nowe części często wymagają nowych operacji.
Jak wygląda opracowanie marszruty w Process App?
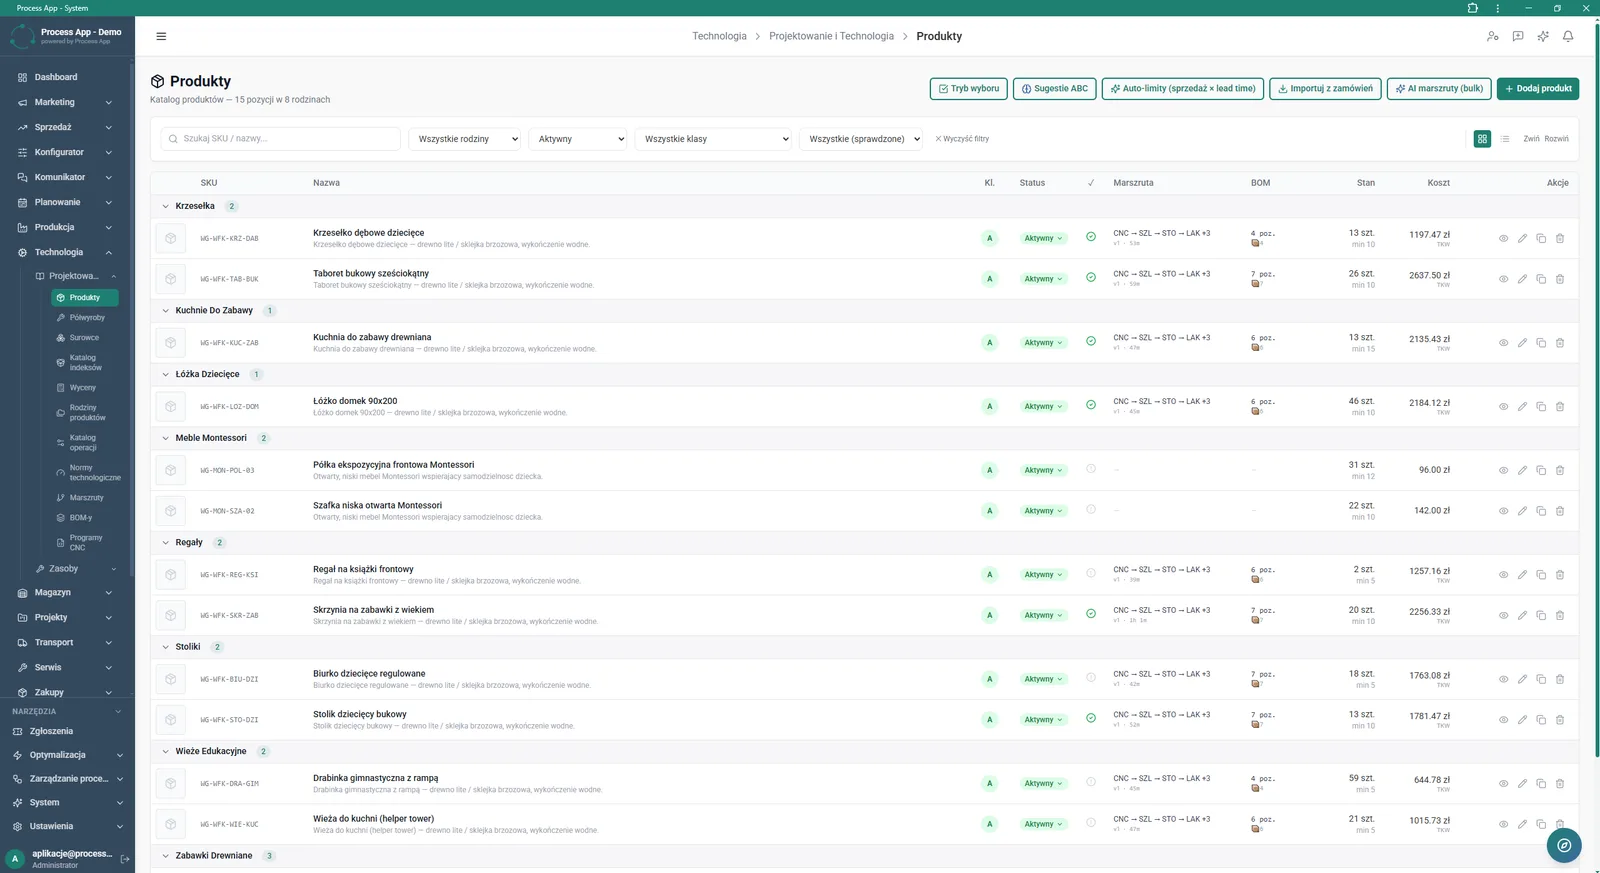
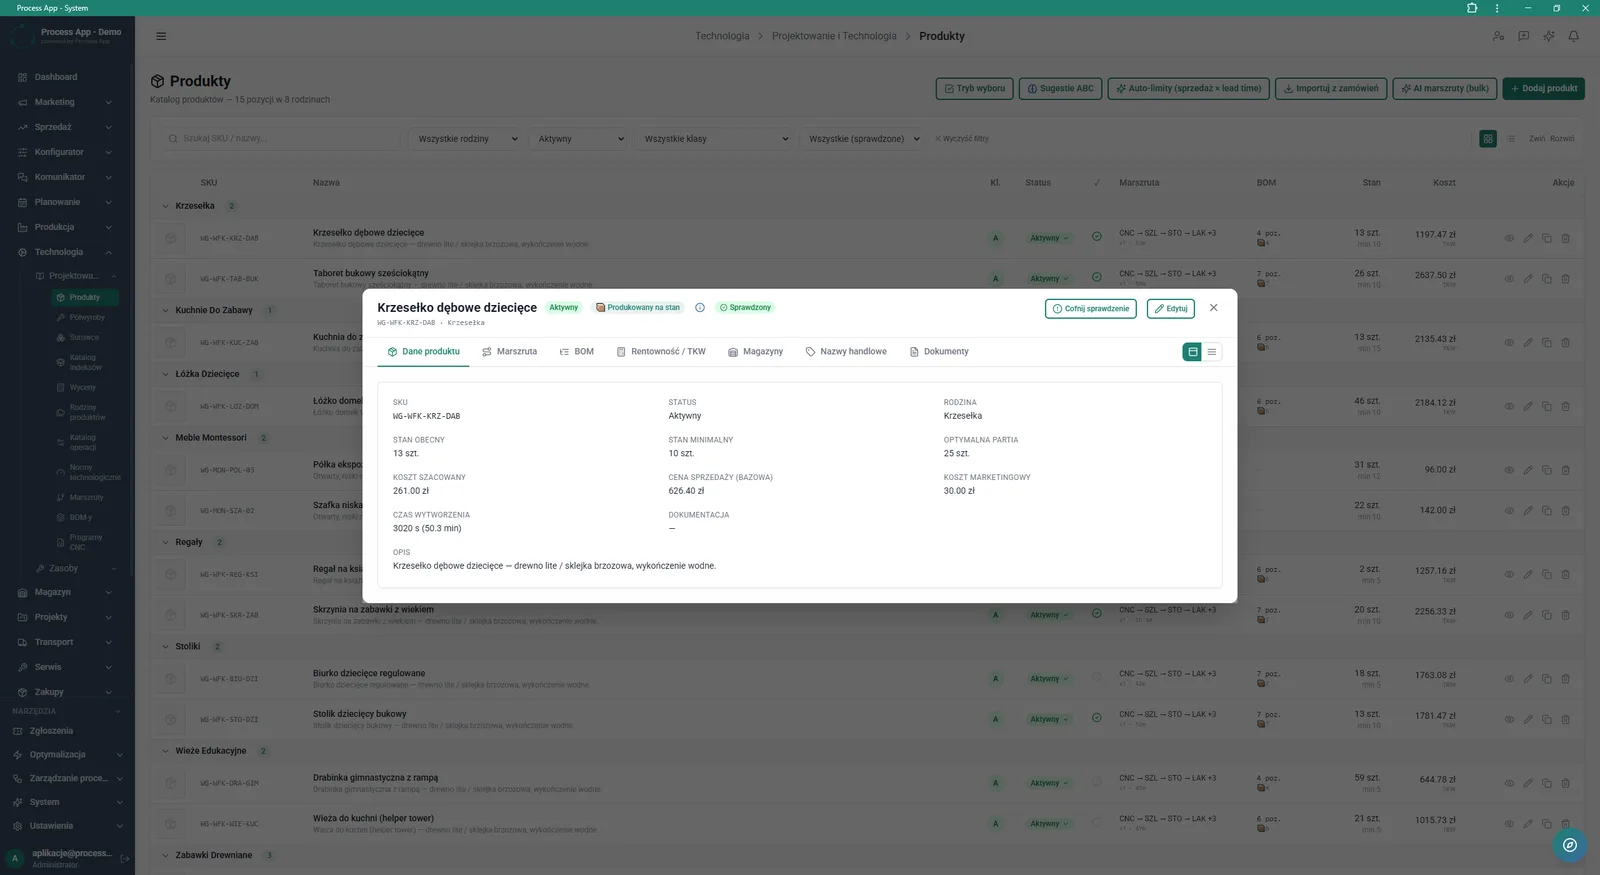
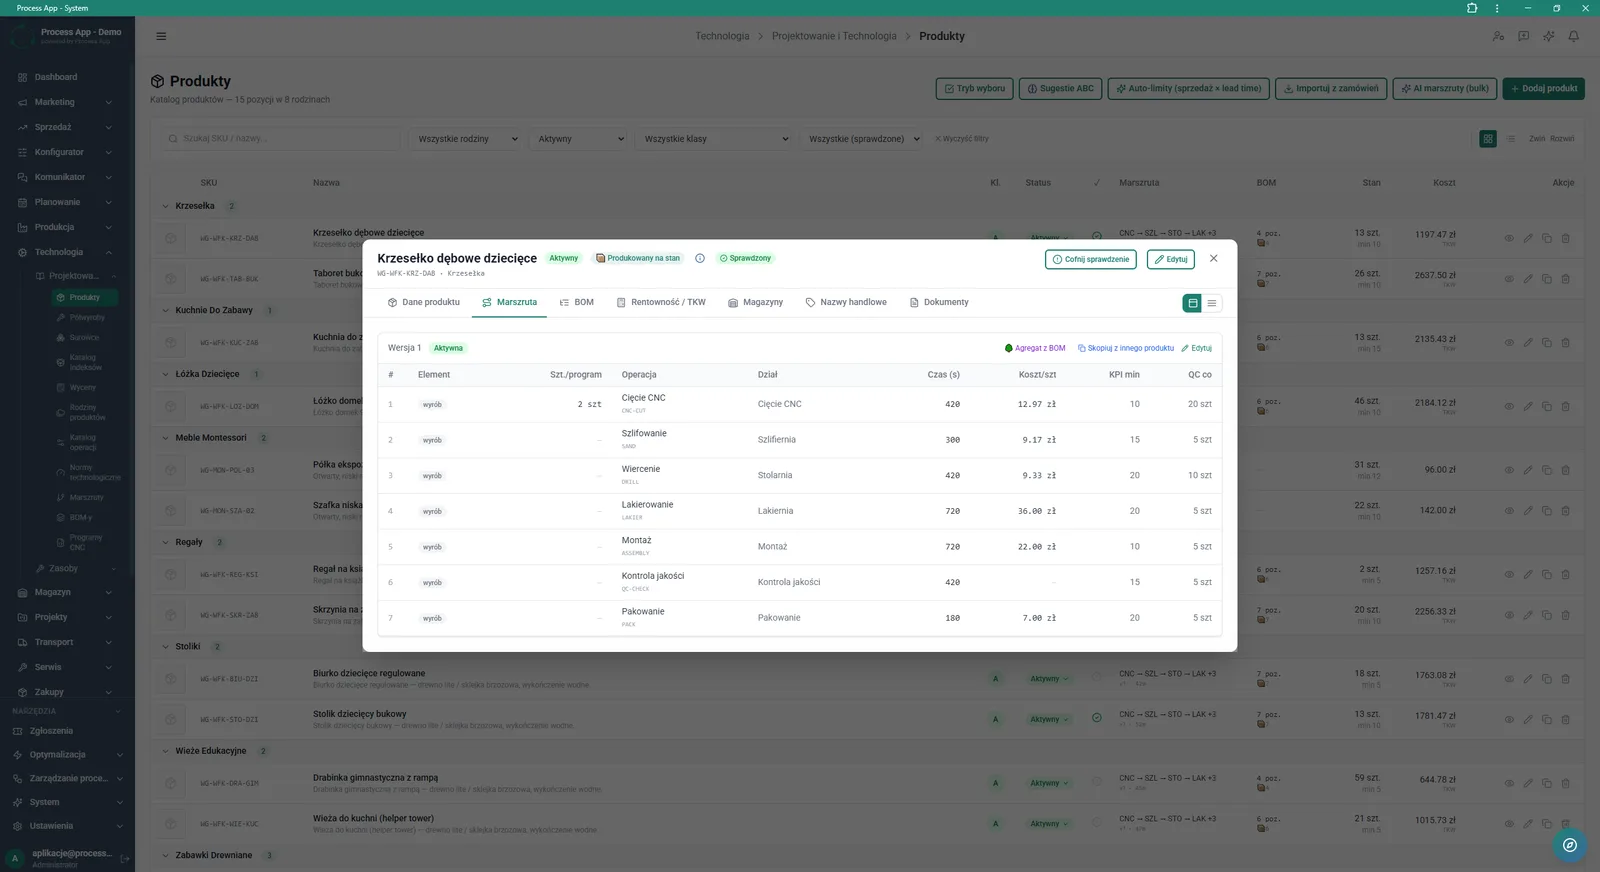
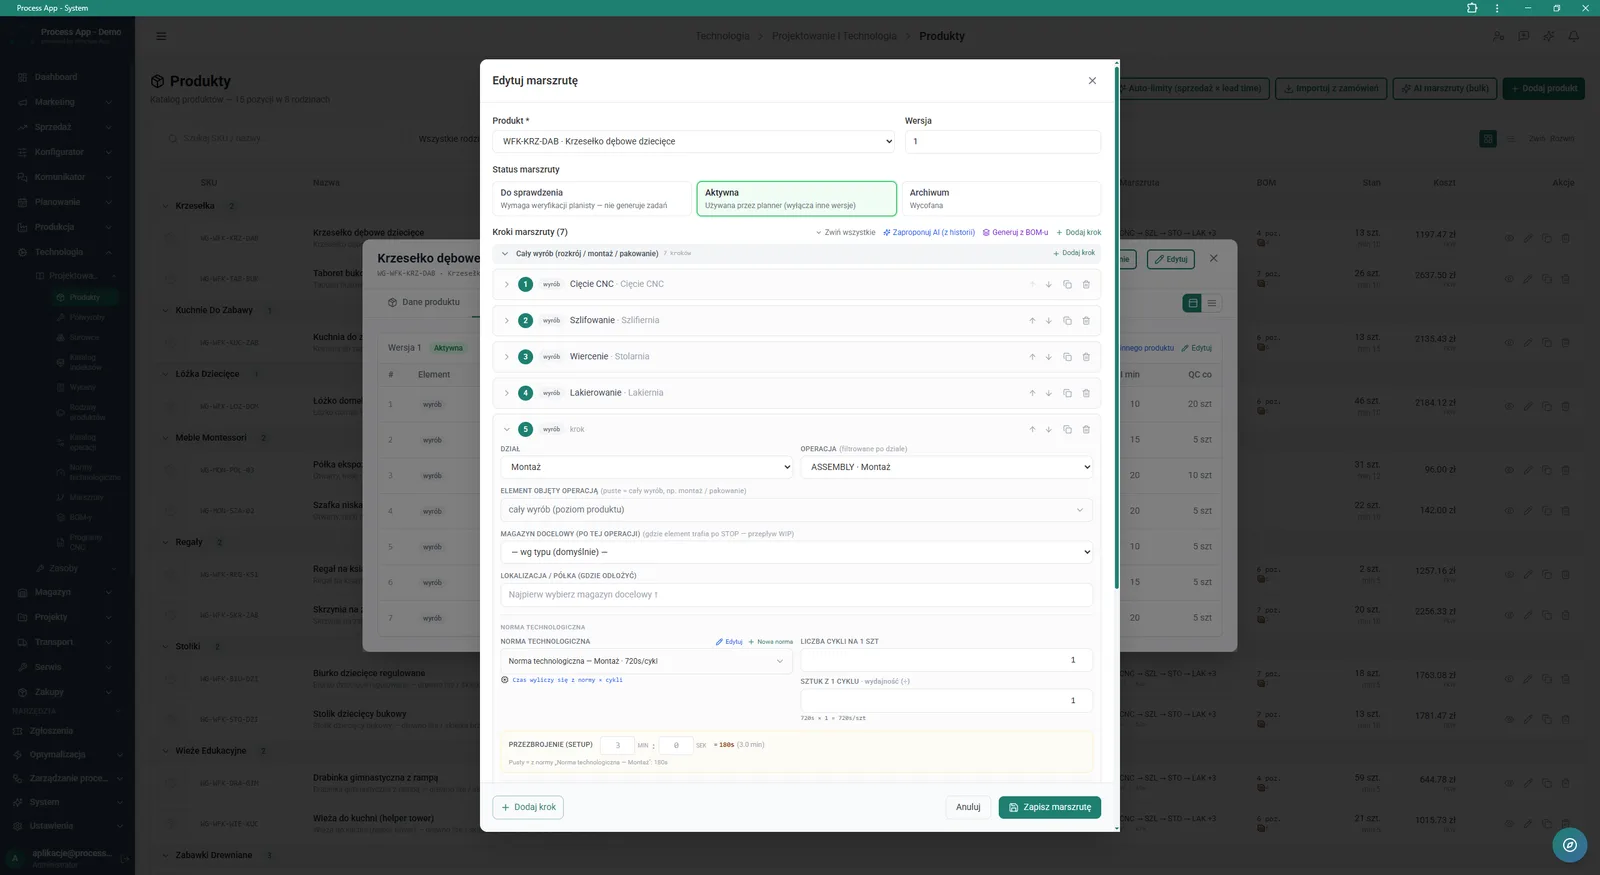
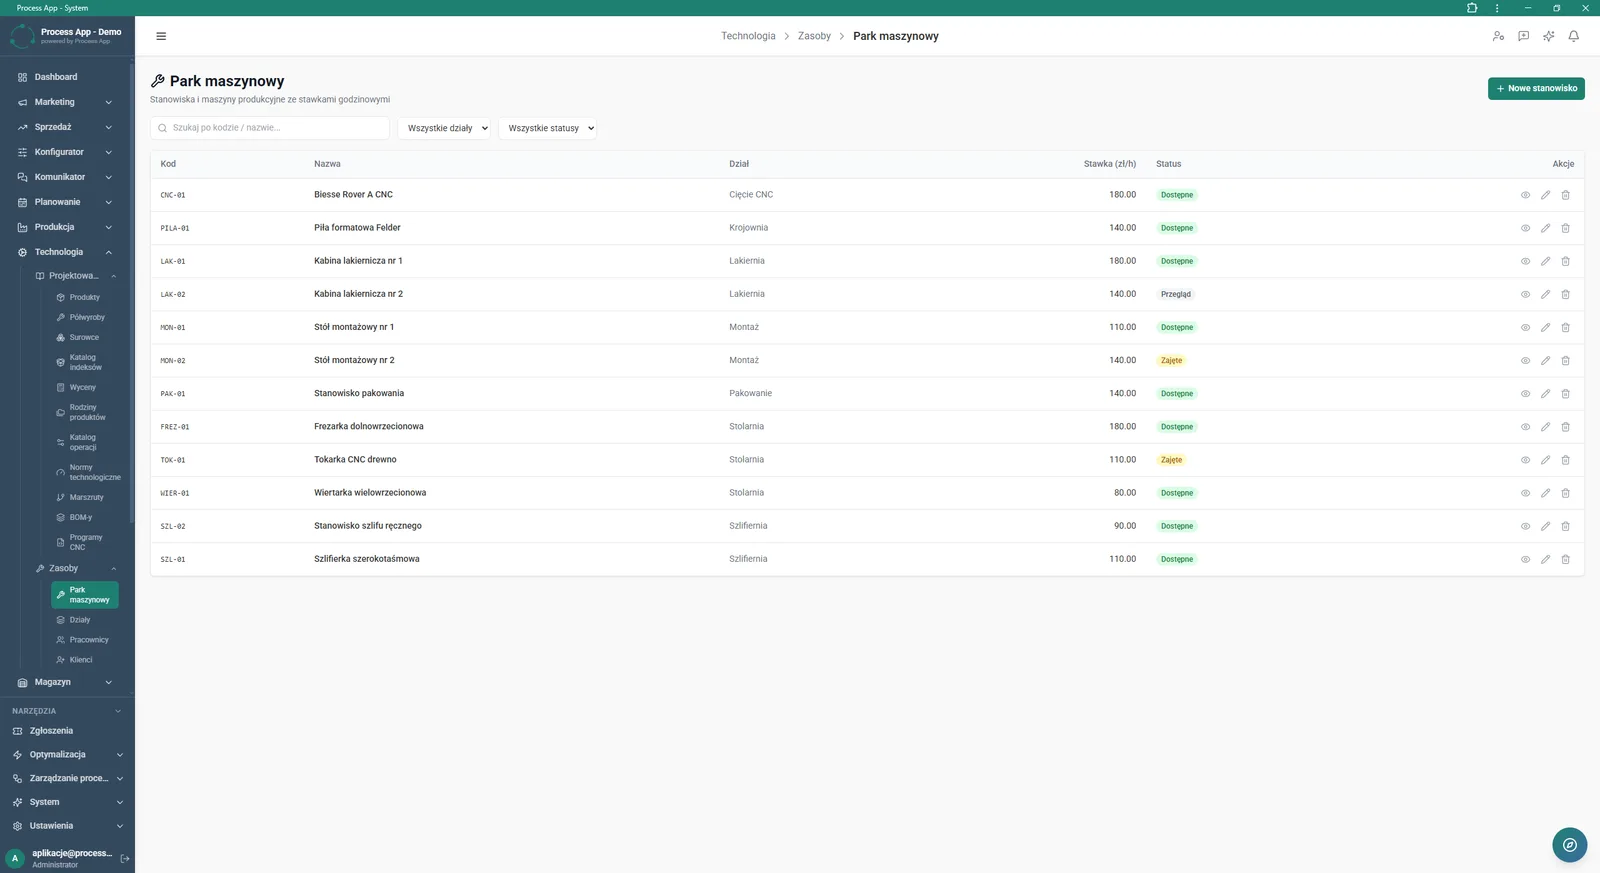
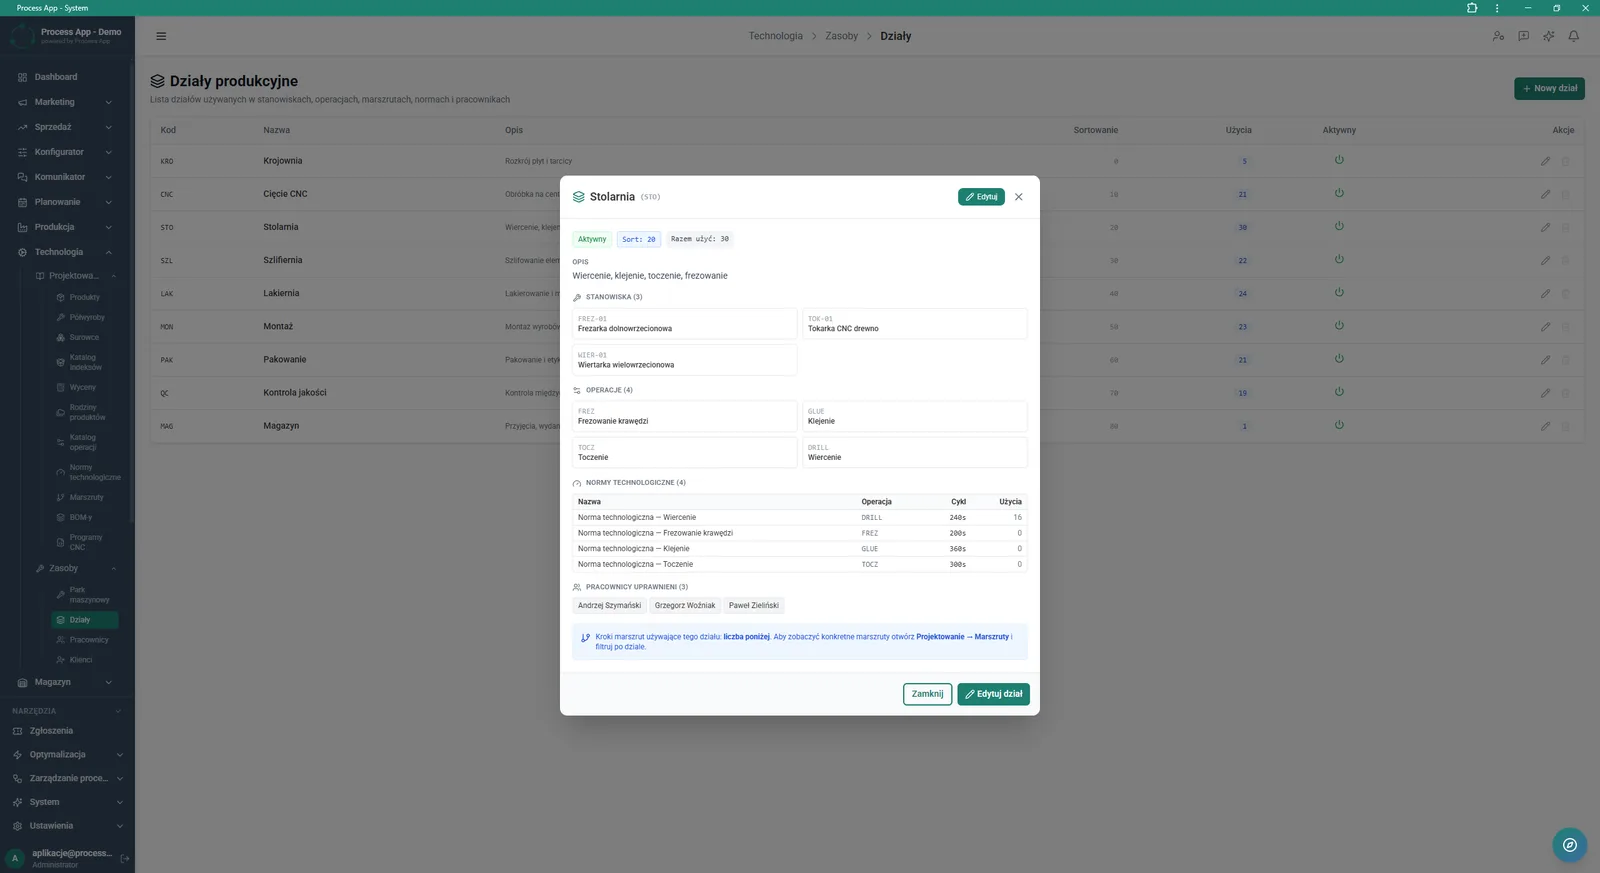
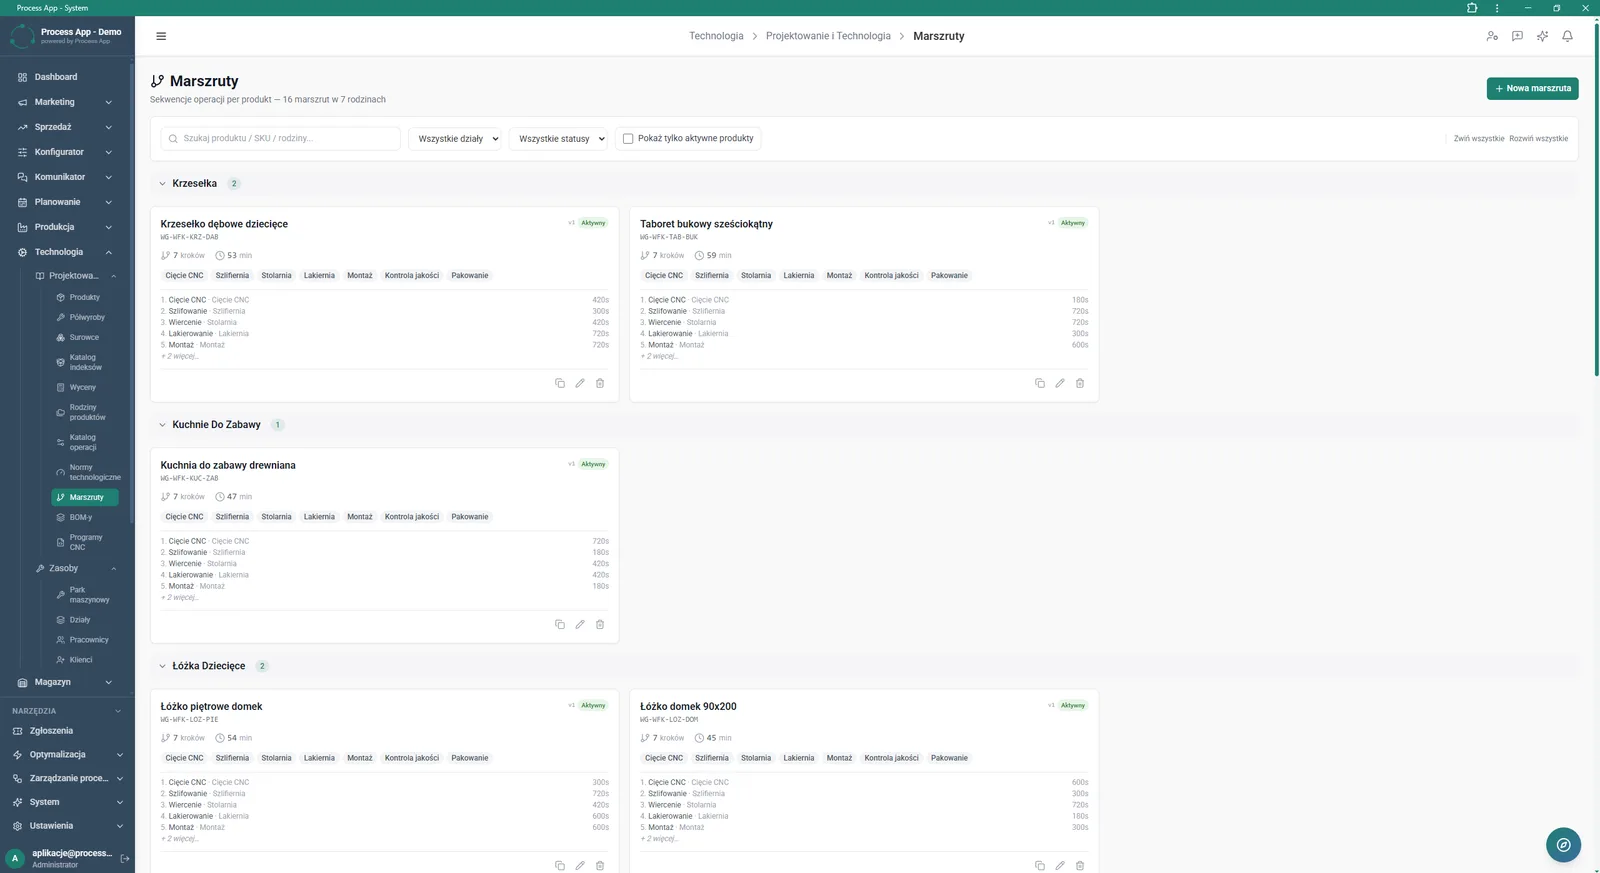
W Process App technolog zaczyna od wyrobu z BOM i w edytorze marszrut definiuje kolejne kroki: dział, operację, normę technologiczną i magazyn docelowy. Normy określają liczbę cykli na sztukę, wydajność i czas przezbrojenia, a baza parku maszynowego przechowuje stanowiska z działami, statusami i stawkami w złotych na godzinę — dzięki temu czasy operacji przekładają się na koszt wytworzenia.
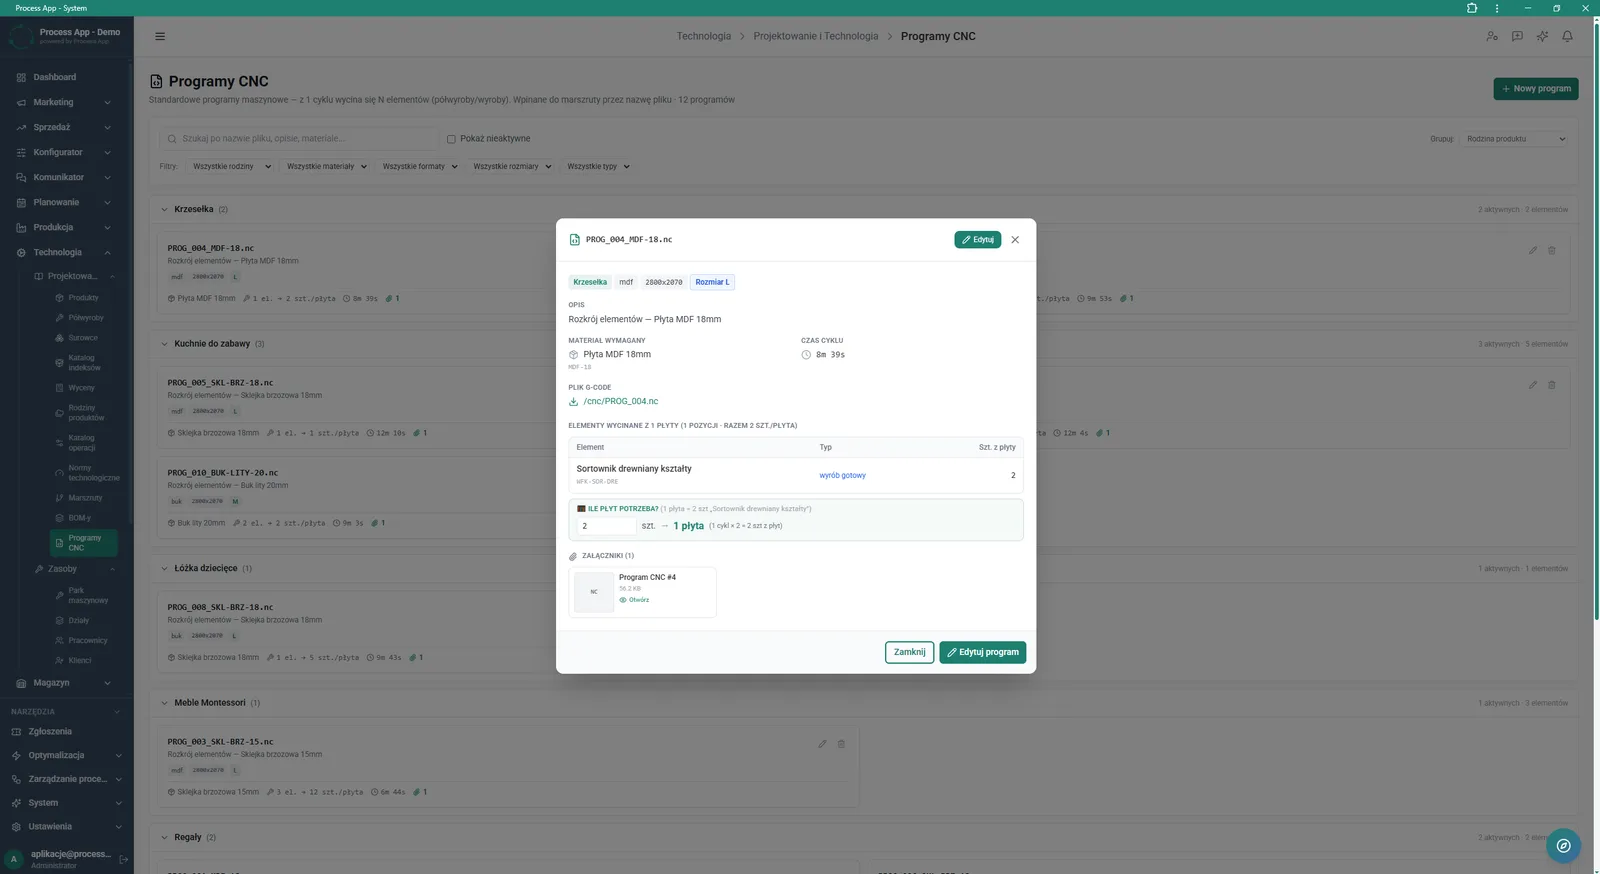
Marszruty można kopiować i generować ze struktury BOM, a do operacji podpinać programy CNC z plikami G-code, czasem cyklu i wyliczeniem liczby płyt. Sztuczna inteligencja proponuje kolejne kroki na podstawie historii i masowo tworzy sekwencje operacji dla wielu produktów jednocześnie.