Co to jest raportowanie produkcji?
Raportowanie produkcji, nazywane też meldowaniem produkcji, to rejestrowanie wykonania operacji na zleceniach: kto, na którym stanowisku, kiedy zaczął i skończył, ile sztuk dobrych wyprodukował i ile było braków. To informacja zwrotna z hali, bez której planista nie wie, czy harmonogram jest realizowany, a kontroling nie zna rzeczywistego kosztu wytworzenia.
Meldunek dotyczy zwykle pojedynczej operacji z marszruty. Z tych drobnych zapisów powstaje obraz całości: postęp zleceń, wydajność stanowisk, wskaźnik braków i przyczyny przestojów.
Co meldować w raporcie produkcji?
Zakres meldunku warto ustalić tak, by operator poświęcał na niego jak najmniej czasu, a dane wystarczały do planowania i rozliczeń. Podstawowy zestaw obejmuje:
- zlecenie i operację, której dotyczy meldunek,
- operatora i stanowisko,
- czas rozpoczęcia i zakończenia, a w razie potrzeby czas przezbrojenia,
- ilość sztuk dobrych,
- ilość braków wraz z przyczyną, najlepiej ze zdjęciem,
- przestoje i ich powody, np. brak materiału, awaria, oczekiwanie na dokumentację,
- uwagi, które powinien zobaczyć mistrz lub technolog.
Jak wdrożyć raportowanie produkcji krok po kroku?
Zacznij od uporządkowania zleceń i marszrut — meldować da się tylko operacje, które są zdefiniowane. Następnie ustal słowniki: przyczyny braków i przestojów w formie krótkiej listy do wyboru, a nie opisu wpisywanego ręcznie. Zdecyduj, w którym momencie operator melduje: przy starcie i końcu operacji, a nie zbiorczo na koniec zmiany, bo pamięć z kilku godzin wstecz zawodzi.
Kolejny krok to miejsce meldowania — stanowisko lub terminal w zasięgu ręki, z szybką identyfikacją pracownika. Na koniec określ, kto i jak często przegląda zebrane dane: mistrz po zmianie, planista przy aktualizacji harmonogramu, kontroling przy rozliczeniu kosztów.
Przykład raportu z jednej zmiany
Ilustracyjnie: operator na okleiniarce loguje się na początku zmiany i rozpoczyna operację okleinowania dla zlecenia na 120 frontów. Po przezbrojeniu pracuje do przerwy, potem melduje przestój — brak obrzeża w wybranym kolorze, oczekiwanie na magazyn. Po wznowieniu kończy operację i wpisuje 114 sztuk dobrych oraz 6 braków z przyczyną „odspojenie obrzeża”, dołączając zdjęcie.
Z takiego meldunku mistrz od razu widzi, że zlecenie wymaga dorobienia kilku sztuk, planista — że operacja trwała dłużej niż w normie i dlaczego, a magazyn — że zabrakło materiału. Na papierowej karcie te same informacje dotarłyby do biura najwcześniej następnego dnia.
Papierowe karty pracy czy terminal MES?
Karty papierowe są tanie na starcie, ale mają stałe koszty ukryte: ktoś musi je drukować, zbierać i przepisywać, wpisy bywają nieczytelne lub uzupełniane z pamięci, a dane trafiają do systemu z opóźnieniem. W efekcie postęp zleceń i braki widać dopiero po fakcie, gdy na reakcję jest już za późno.
Terminal MES przy stanowisku zapisuje meldunek w chwili zdarzenia. Operator wybiera zlecenie z listy, czas liczy się sam, a ilości i przyczyny wybiera z gotowych opcji. Dane od razu zasilają podgląd postępu, harmonogram i rozliczenia, bez przepisywania.
Typowe błędy przy raportowaniu produkcji
Najczęstsze to meldowanie zbiorcze na koniec zmiany, zbyt rozbudowane formularze zniechęcające operatorów, brak słownika przyczyn braków i przestojów oraz zbieranie danych, których potem nikt nie analizuje. Jeśli operator nie widzi, że jego meldunki do czegoś służą, ich jakość szybko spada.
Drugą grupą błędów są dane nie do porównania: ta sama przyczyna przestoju wpisywana na kilka sposobów, meldunki bez numeru zlecenia albo ilości podawane raz w sztukach, raz w kompletach. Taki zbiór wygląda na pełny, ale nie da się z niego policzyć wskaźnika braków ani porównać stanowisk. Dlatego przed wdrożeniem warto uzgodnić z mistrzami jednostki, słowniki i to, kto poprawia błędny meldunek, zanim trafi do rozliczeń i harmonogramu.
Jak wygląda meldowanie produkcji w Process App?
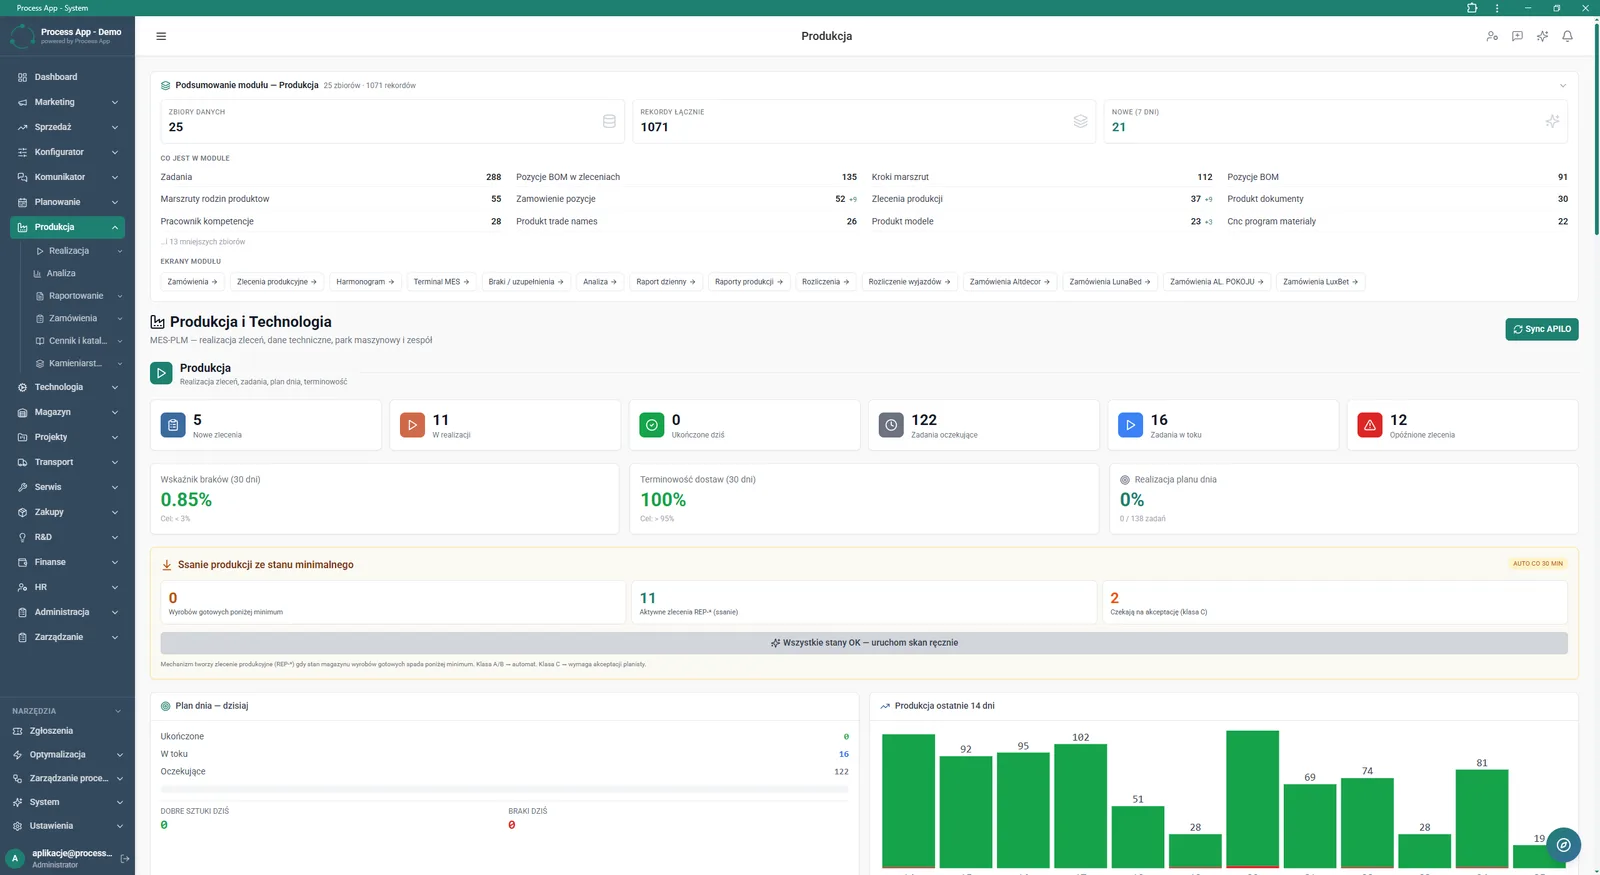
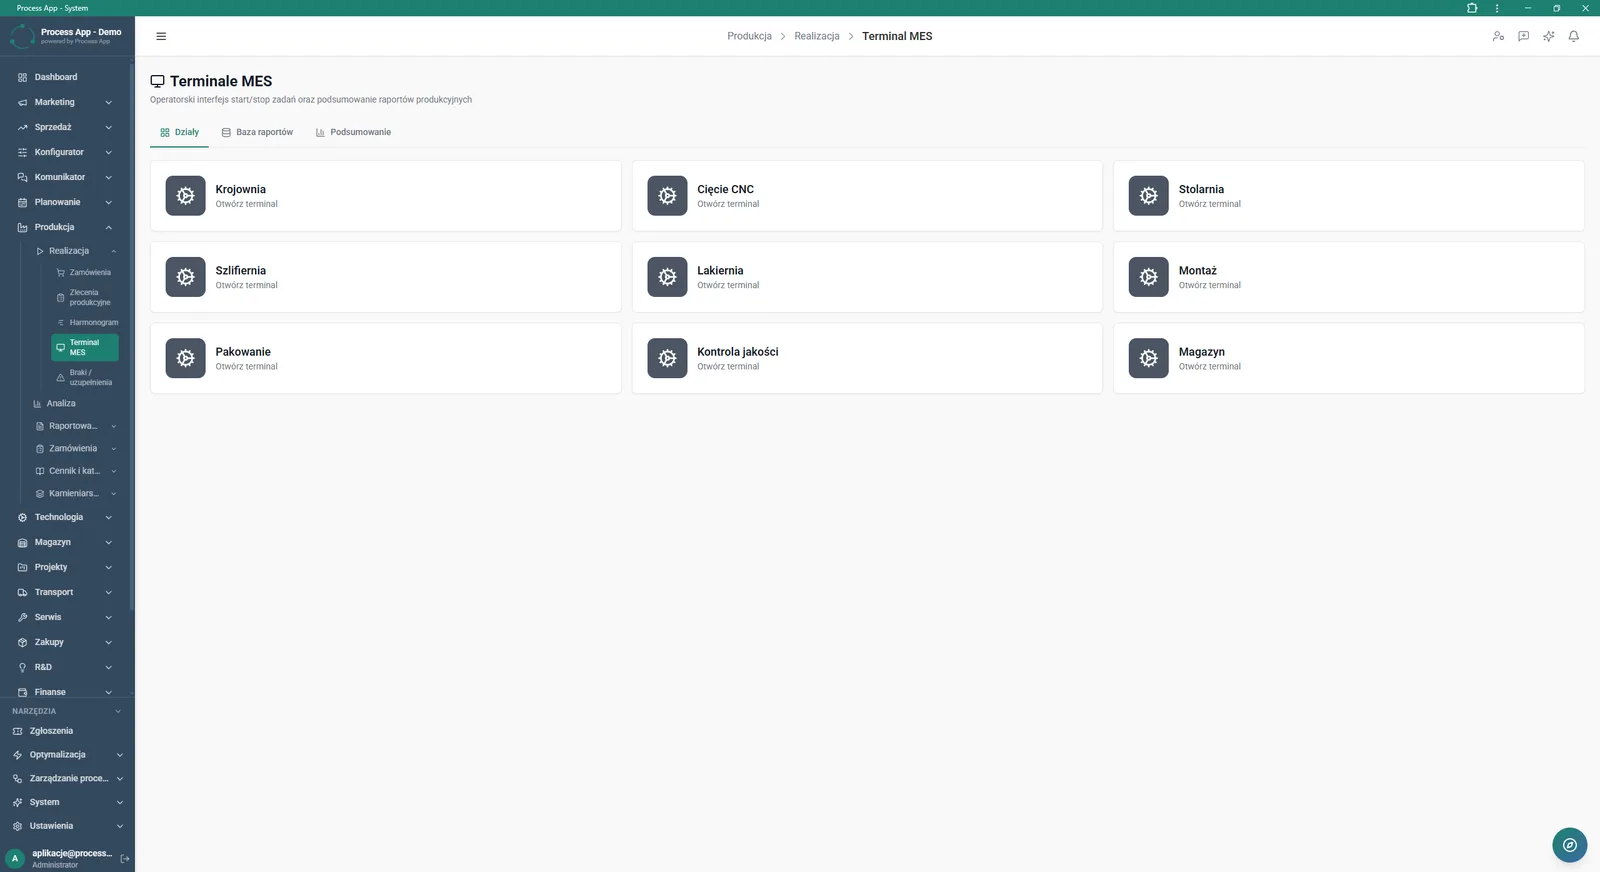
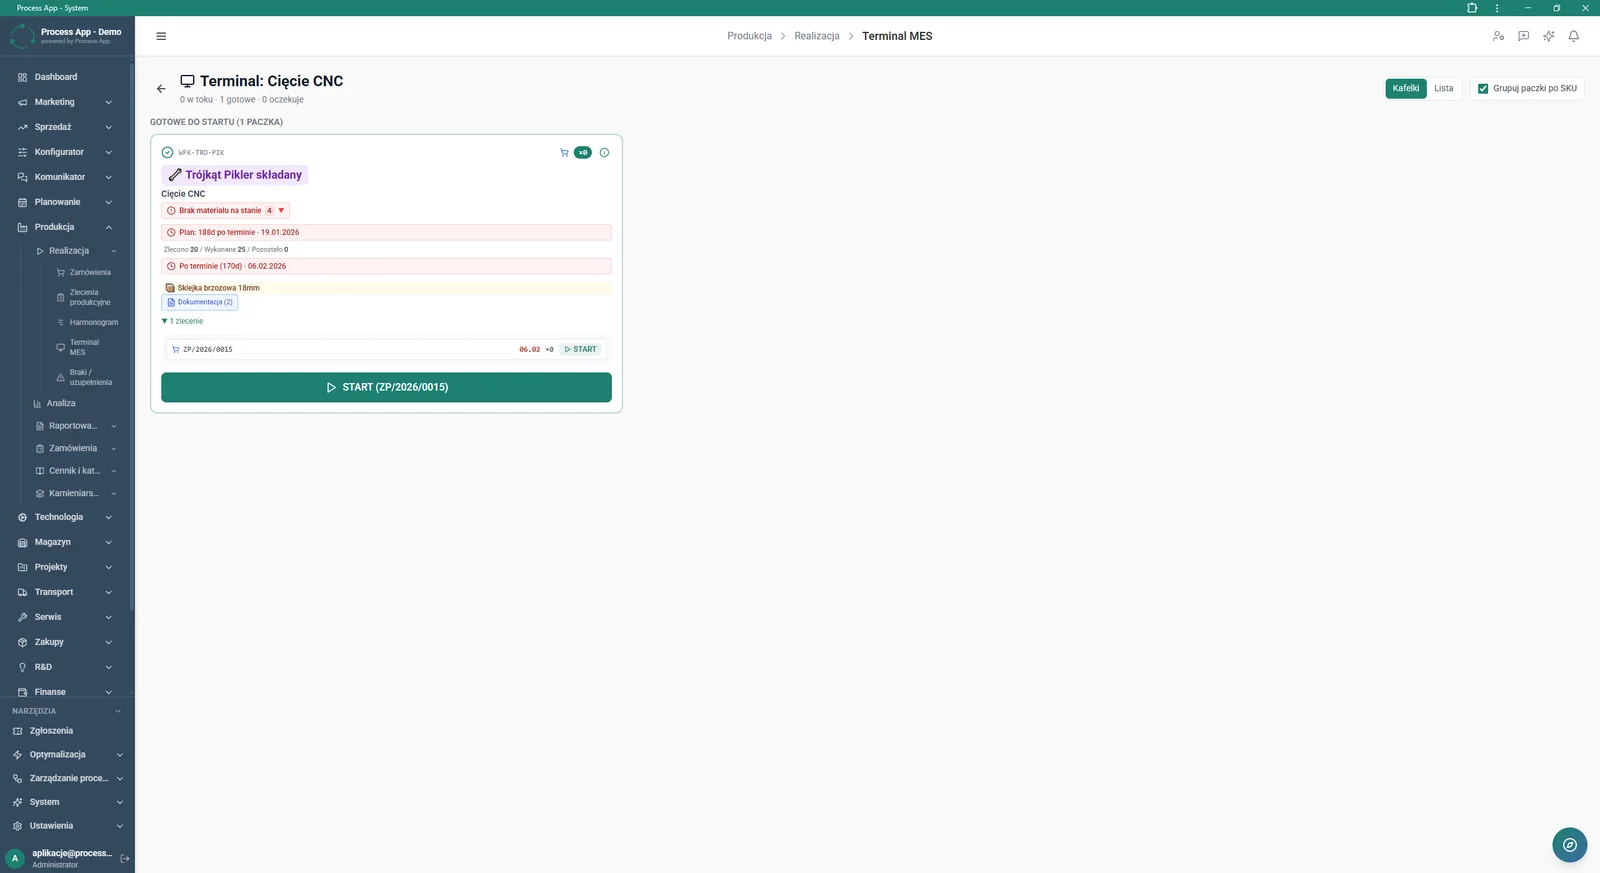
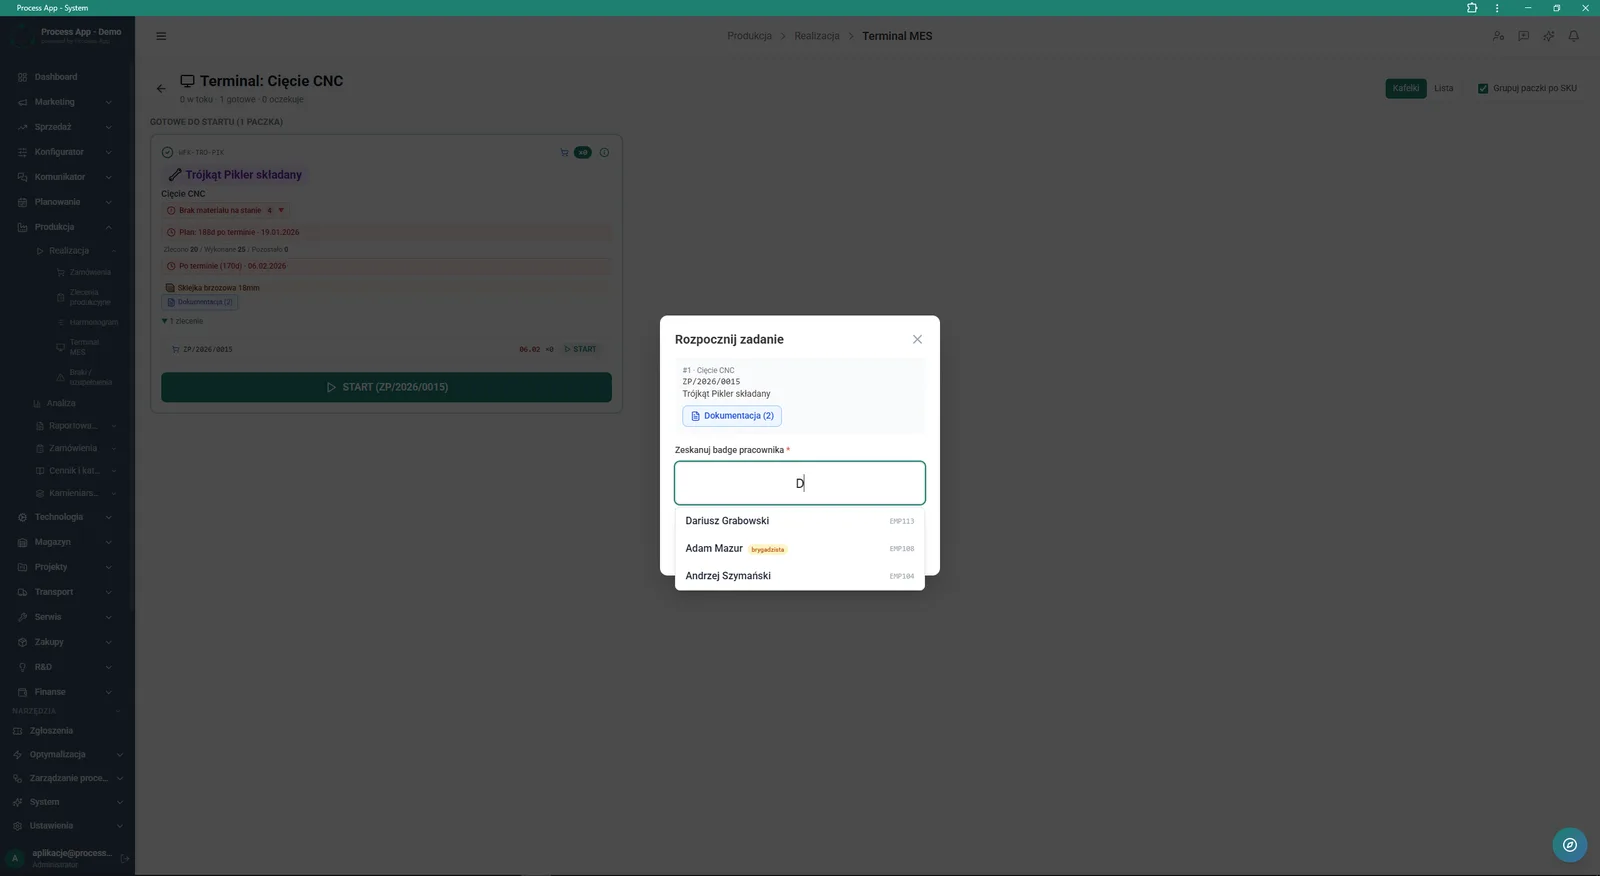
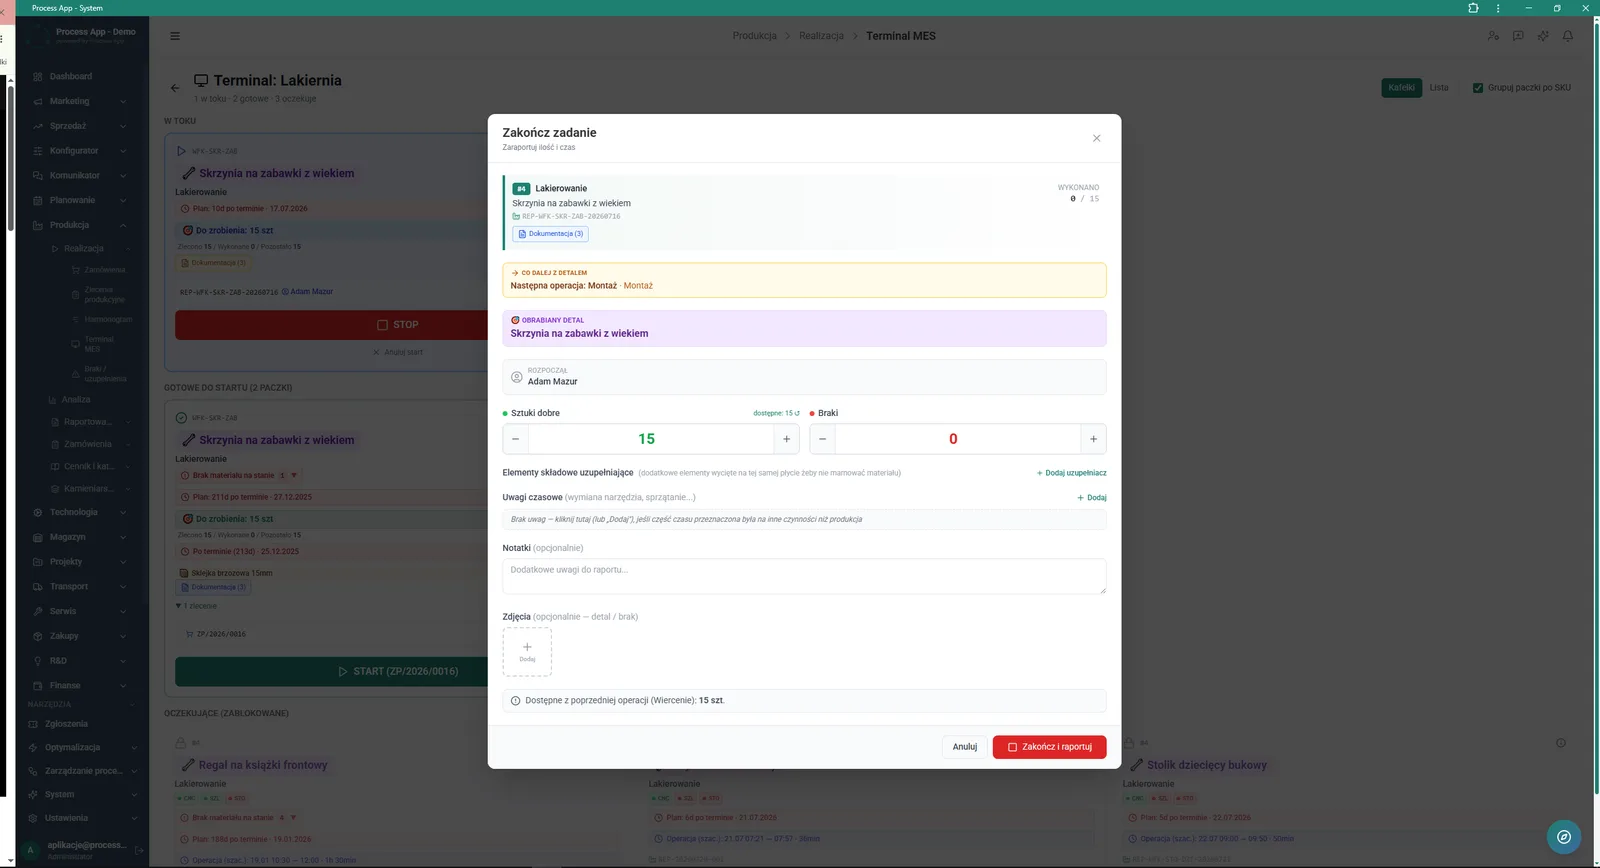
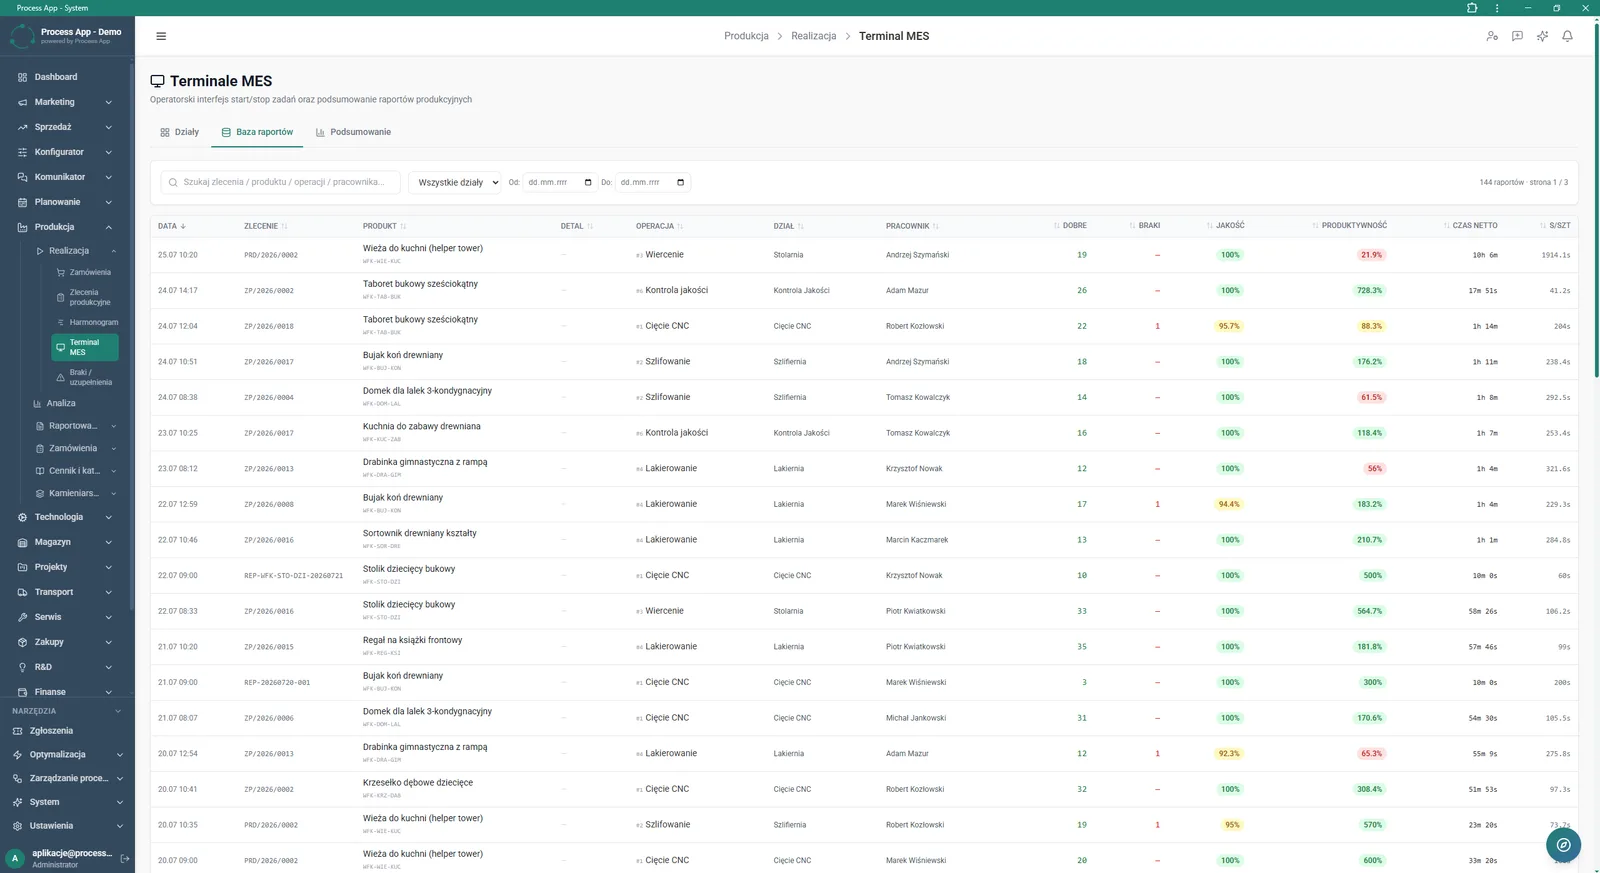
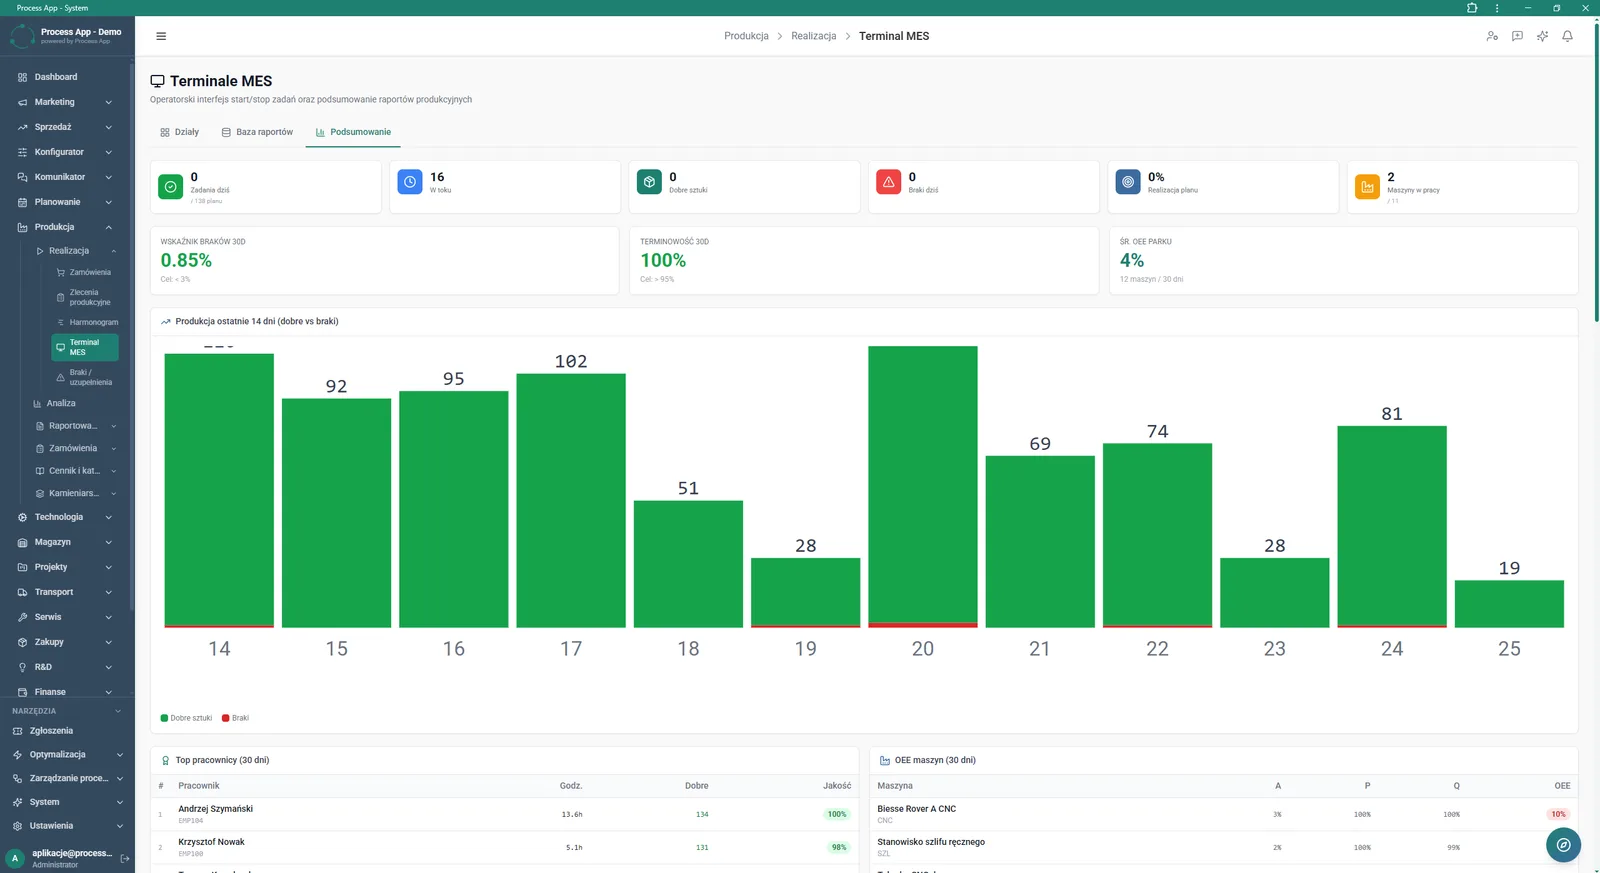
W Process App operator loguje się na terminalu skanując lub wyszukując identyfikator, startuje operację na zleceniu i kończy ją, podając sztuki dobre, braki, uwagi czasowe i zdjęcia. Interfejs operatora uruchamia się dla poszczególnych działów, np. cięcia CNC, stolarni czy lakierni. Na terminalu widać dostępność materiałów oraz instrukcje i rysunki.
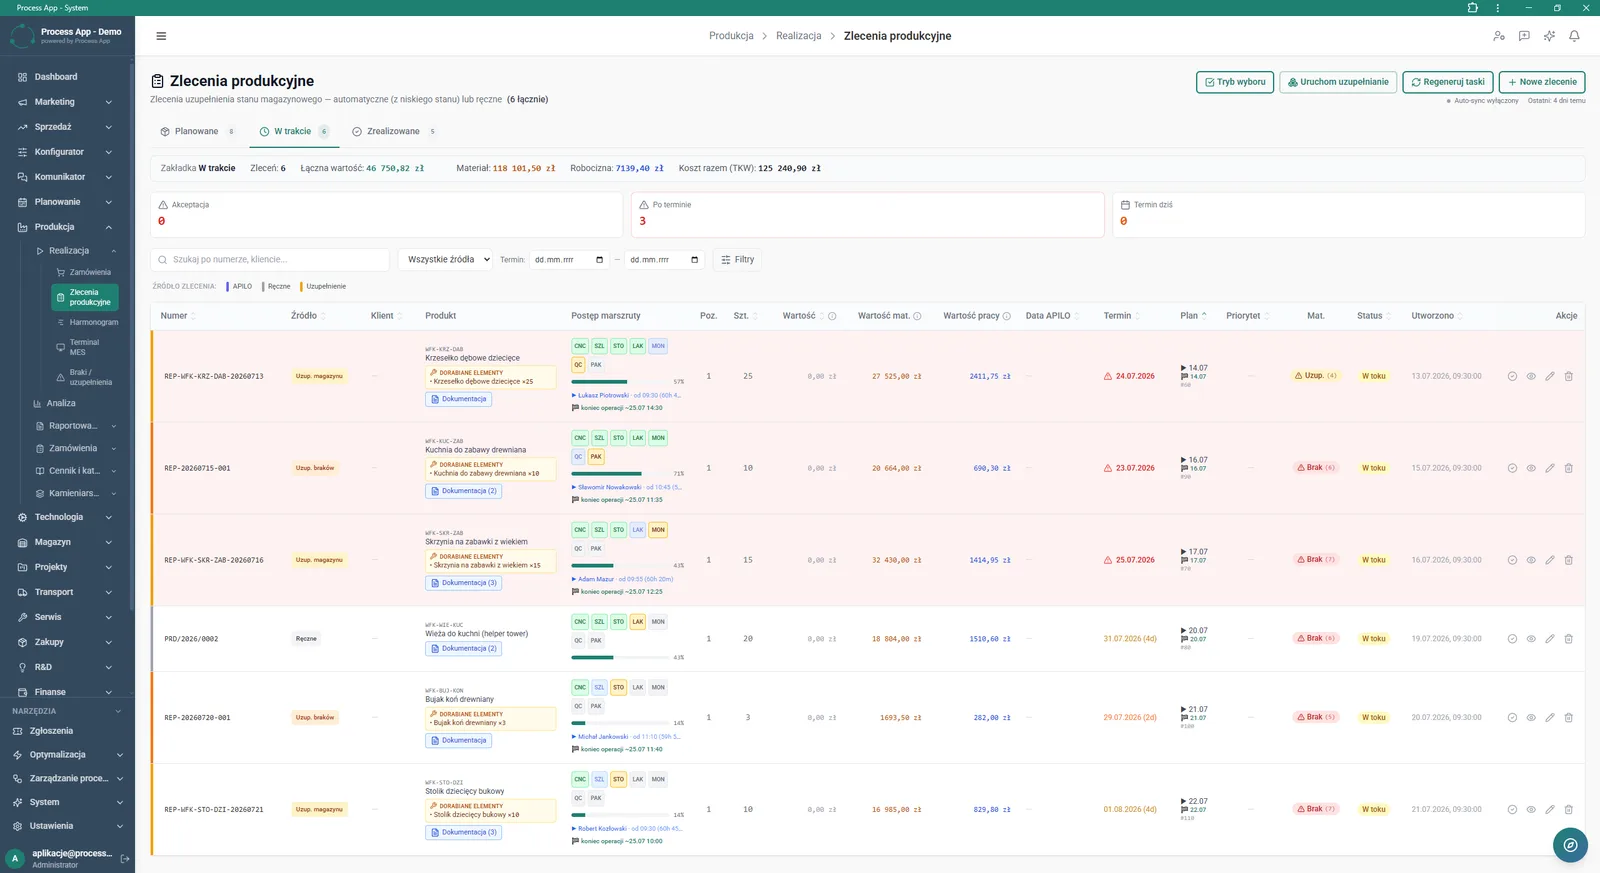
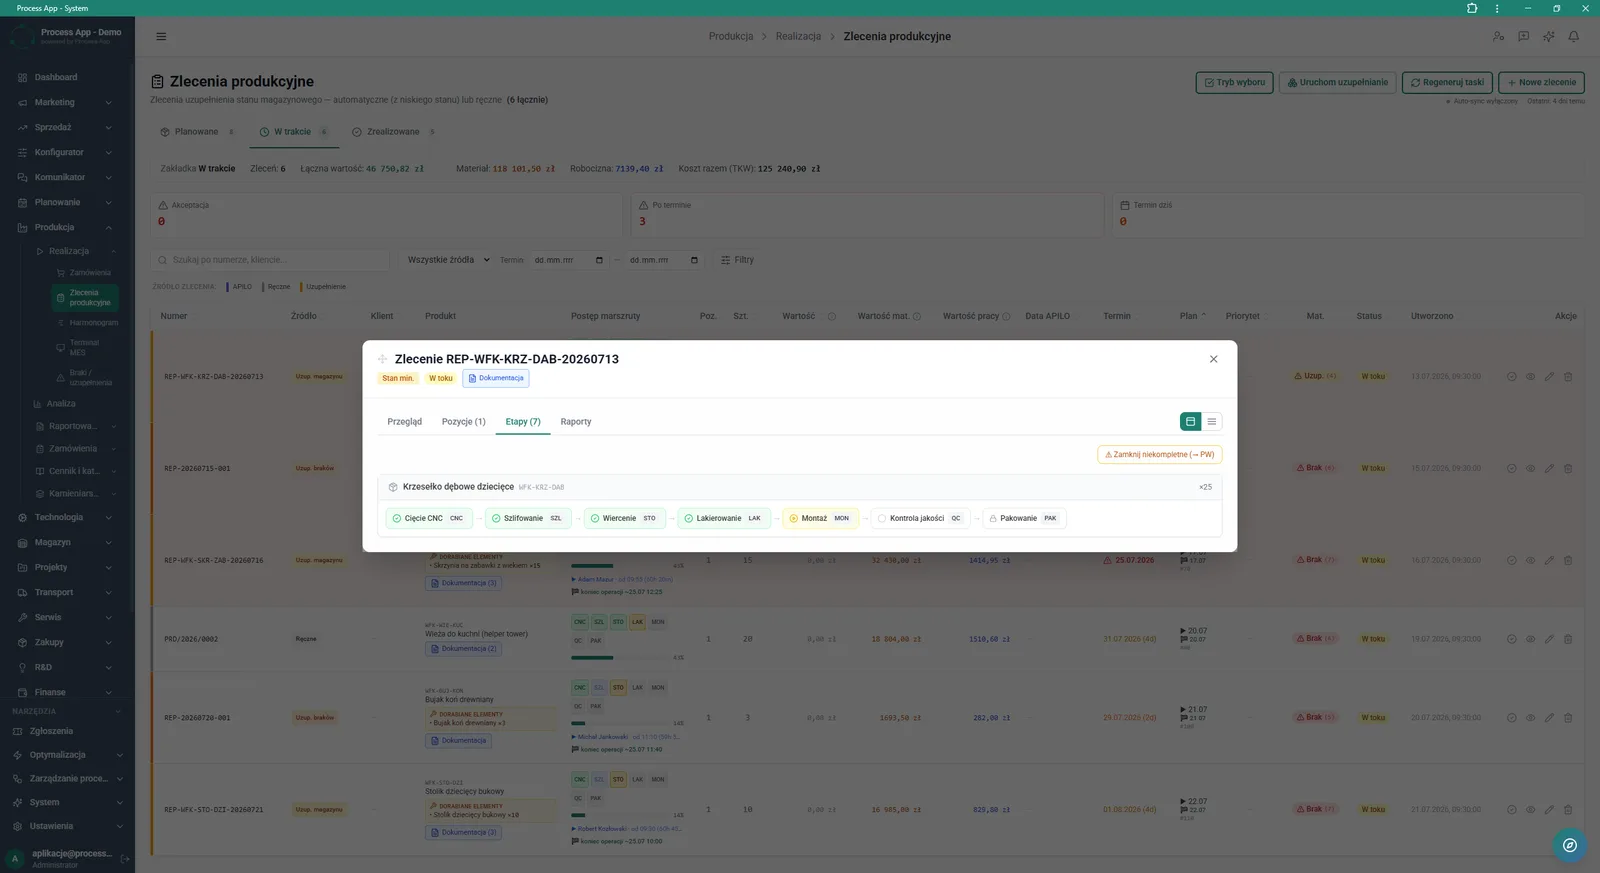
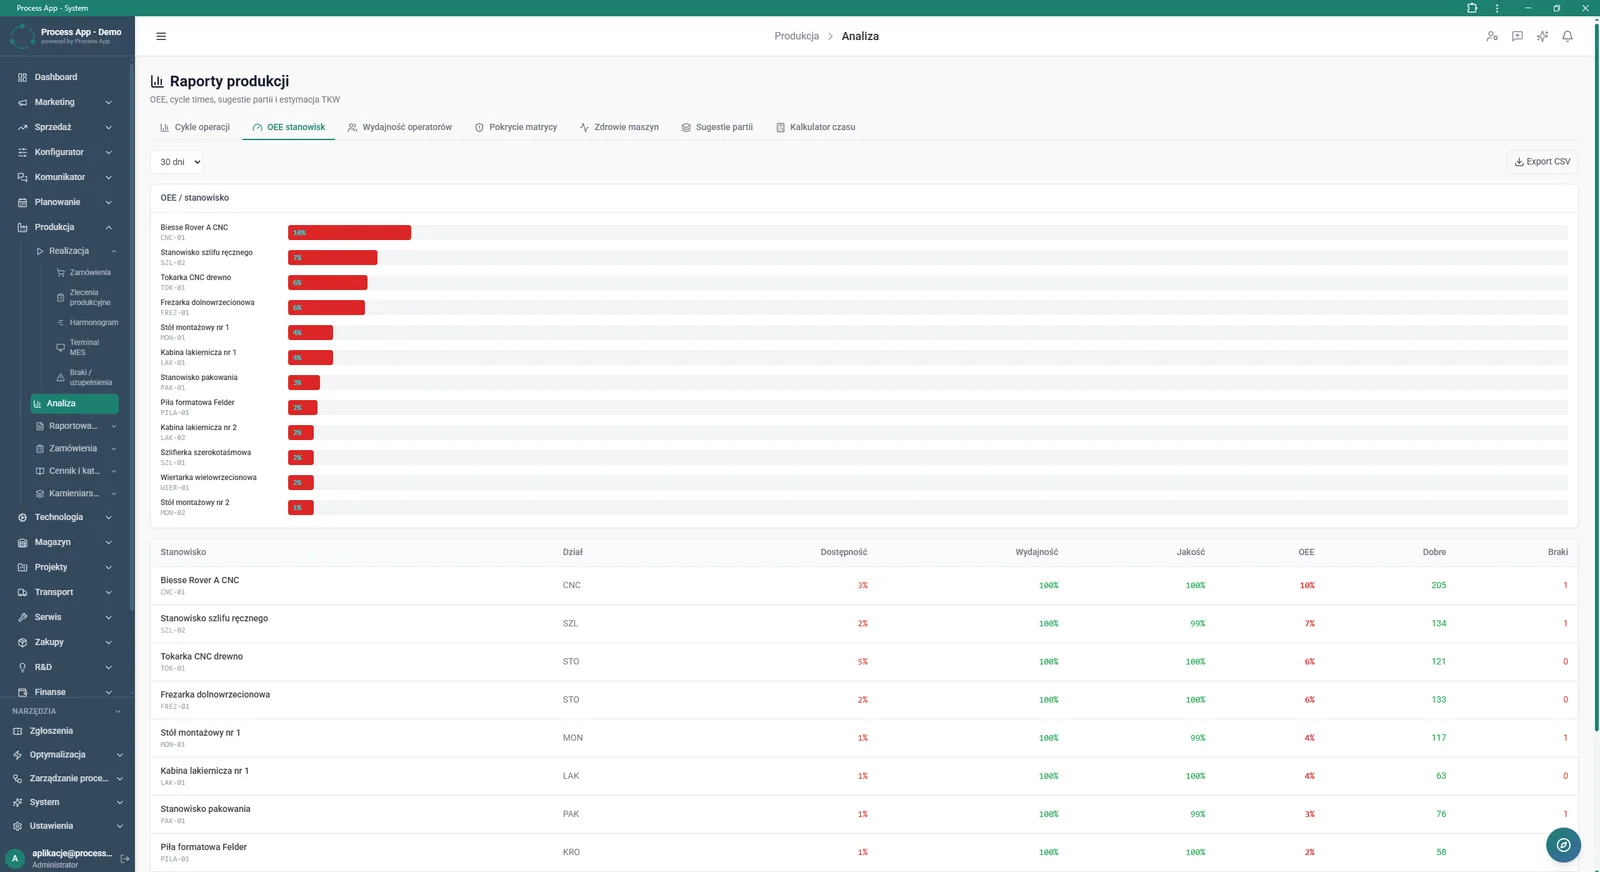
Zlecenia są pogrupowane na zakładki Planowane, W trakcie i Zrealizowane, z paskiem postępu dla każdej operacji marszruty. Baza raportów gromadzi historię operacji według działów i pracowników, a zakładka OEE pokazuje dostępność, wydajność i jakość stanowisk. Sztuczna inteligencja podpowiada wielkości partii, ocenia zdrowie maszyn na podstawie czasów cykli i przestojów oraz wylicza przewidywany czas zadań.